المصنع الكفؤ لا يعتمد على الآلات وحدها، بل على تنسيقها مع البيانات والقرارات التشغيلية. تجمع أتمتة إدارة المصانع بين أجهزة الاستشعار وأنظمة التحكم والآلات والبرمجيات لتنفّذ المهام وتبادل معلومات الإنتاج. وقد تعمل المصانع المؤتمتة بالكامل ٢٤ ساعة طوال أيام السنة، مع قدرة على ضبط المنتجات وقياس الجودة تلقائيًا.
ومن الطبيعي أن يبدو هذا التحول معقدًا؛ فخط الإنتاج يضم معدات متعددة، لكل منها دور وتوقيت وبيانات ينبغي أن تتكامل مع بقية العملية. لكن فهم الترابط يوضح كيف تنتقل المعلومات من المستشعر إلى نظام التحكم، ثم إلى الآلة أو النظام الإداري، وكيف يؤثر ذلك في سير الإنتاج.
في هذا المقال، ستتعرف إلى أنواع أتمتة المصانع ومستوياتها، من تنفيذ مهمة متكررة إلى التشغيل الآلي الشامل. وسترى كيف تتعاون أجهزة الاستشعار والآلات وأنظمة التحكم وخطوط الإنتاج، وكيف ترتبط بيانات الإنتاج بالمخزون والمشتريات. كما سنوضح متى تناسب الأتمتة عملية معينة، ولماذا يتطلب نجاحها فهم سير العمل وتكامل الأنظمة، لا مجرد إضافة آلة جديدة.
النقاط الرئيسية
- ميّز بين التشغيل الآلي الكامل والأتمتة الجزئية، وحدد مقدار الإشراف البشري الذي يحتاجه كل نموذج.
- ابدأ بتقييم المهام المتكررة أو الحساسة للوقت لتحديد العمليات الأنسب للأتمتة.
- حلّل ترابط محطات خط الإنتاج لتجنب نقل عنق الزجاجة من خطوة إلى أخرى.
- افهم كيف تحول أجهزة الاستشعار بيانات التشغيل إلى إشارات تحرك الآلات وأنظمة التحكم.
- اختر مستوى الأتمتة وفق طبيعة الإنتاج، وتكامل الأنظمة، وقدرة العاملين على تشغيلها وصيانتها.
المصانع المؤتمتة بالكامل
في المصنع المؤتمت بالكامل، تنتقل أوامر الإنتاج بين المعدات والأنظمة بأقل تدخل بشري مباشر. تتولى الآلات تنفيذ مراحل محددة، بينما تجمع أجهزة الاستشعار بيانات التشغيل والجودة. وتستخدم أنظمة التحكم هذه البيانات لضبط حركة المعدات وفق شروط العملية. وقد تعمل المنشأة بهذا النمط ٢٤ ساعة طوال أيام السنة، أو ٣٦٥ يومًا سنويًا، عندما تسمح طبيعة الإنتاج وتجهيزاته بذلك. لكن التشغيل الآلي لا يعني غياب الإشراف البشري عن إدارة المصنع وصيانته.
يبدأ التكامل بوصف العملية كاملة، لا بشراء آلة منفردة. يحدد المصنع تسلسل العمل، ومواصفات المنتج، ونقاط الفحص، والبيانات اللازمة لكل مرحلة. بعد ذلك، تُربط المعدات وأنظمة التحكم لتبادل التعليمات والقراءات. فمثلًا، يمكن لخط تعبئة إيقاف المحطة التالية إذا كشف الفحص اختلافًا في المنتج. وتُسجل نتيجة الفحص لتحديد موضع الخلل ومتابعة أثره في بقية الإنتاج.
تعمل الأتمتة بكفاءة أكبر عندما ترتبط بيانات الإنتاج بالوظائف الإدارية. فتسجيل كمية المواد المستهلكة يمكن أن يحدّث رصيد المخزون، ويُظهر احتياج المشتريات عند انخفاضه عن حد محدد مسبقًا. ويساعد هذا الترابط على تقليل التأخر بين تغير الإنتاج وظهوره في السجلات. كما يمنح الإدارة صورة أوضح عن تدفق المواد والعمل، بدل الاعتماد على تقارير منفصلة لا تصل إلا بعد وقوع المشكلة.
ومع ذلك، تحتاج إدارة المصنع المؤتمت إلى أدوار بشرية محددة. يراقب المشغلون حالة المعدات، ويتعاملون مع التنبيهات، ويجرون الصيانة اللازمة. وتصبح هذه المهام أساسية عند توقف آلة أو تغير مواصفات المنتج. لذلك ينبغي تصميم النظام ليتمكن موظفو الورشة من تشغيله وصيانته عمليًا. فنجاح التقنية لا يقاس بقدرتها على العمل نظريًا فحسب، بل بوضوح إجراءاتها للعاملين وقدرتهم على استئناف التشغيل بعد العطل.
تتطلب الأنظمة المتكاملة تخطيطًا يضمن التوافق بين المعدات والبرمجيات وتدفق البيانات. وقد تكون النفقات الأولية مرتفعة، خصوصًا إذا احتاجت المعدات إلى تصميم يلائم خط إنتاج معينًا. ويساعد التصميم المدروس على الاستفادة من التقنيات الحالية حيثما أمكن، بدل تخصيص كل جزء دون حاجة. كذلك ينبغي الانتباه إلى دقة بيانات الإنتاج؛ فالبيانات غير الدقيقة تضعف قرارات التحكم والجودة وإدارة المخزون، حتى عندما تعمل الآلات كما صُممت.
لذلك، لا تبدأ أتمتة إدارة المصانع بالسعي إلى الاستغناء عن كل تدخل بشري. بل تبدأ بتحديد العملية التي تحتاج إلى تنسيق آلي شامل، ثم ربط المعدات والبيانات والإشراف ضمن سير عمل قابل للتشغيل والصيانة. ويختلف المستوى المناسب بحسب المنتج وتسلسل التصنيع والتكامل مع الأنظمة القائمة. وعندما تتوافق هذه العناصر، يصبح التشغيل المستمر نتيجة لتنظيم العملية، لا مجرد خاصية لآلة منفردة.
وفي بعض الحالات، قد تعمل المصانع المؤتمتة بالكامل 24 ساعة طوال أيام السنة من دون الحاجة إلى مشغلين، كما يمكن أن تعمل 365 يومًا في السنة. وقد تضبط المنتجات تلقائيًا وتقيس جودتها ذاتيًا، بحيث تُنفذ هذه المهام ضمن التشغيل الآلي. ويمكن للآلات والأجهزة المؤتمتة في الصناعة أن تعمل بسرعة ودقة أكبر من الموظفين، وأن تواصل العمل على مدار الساعة من دون أن تتأثر بالإرهاق. وتوضح هذه الإمكانات كيف يمكن للأتمتة أن تجمع بين استمرار التشغيل وتنفيذ مهام الإنتاج والفحص، مع بقاء ملاءمة النمط مرتبطة بطبيعة العملية وتجهيزاتها.
ويمكن تعزيز هذا التكامل بربط بيانات الإنتاج مباشرةً بالمخزون والمشتريات، لتيسير تدفق المعلومات بين هذه الوظائف. فعندما تنتقل بيانات الإنتاج إلى تلك الأنظمة، تصبح متابعة المواد واحتياجات الشراء جزءًا من مسار المعلومات المرتبط بالتصنيع. وهكذا تتضح الصلة بين تشغيل المعدات وضبط المنتجات وقياس الجودة وتحديث بيانات المخزون والمشتريات، وهي عناصر يمكن أن تعمل معًا ضمن مصنع مؤتمت بالكامل.
أتمتة الآلات والمهام المتكررة
تبدأ أتمتة الآلات بتحديد مهمة واضحة، لا بتحويل المصنع كله دفعة واحدة. فقد تتولى آلة منفردة التعبئة أو التقطيع أو التكديس، بينما يزوّدها العامل بالأجزاء يدويًا. ويناسب هذا النموذج الخطوات المتكررة ذات المواصفات الثابتة، عندما يستطيع المشغل فحص الناتج قبل انتقاله إلى العملية التالية. أما المهام المتغيرة باستمرار أو التي تحتاج إلى تقدير بشري، فتتطلب تحليلًا أدق قبل أتمتتها.
تكون فرص الأتمتة أقوى عادةً في عمليات الإنتاج الكبيرة، والمهام الحساسة للوقت، أو الأعمال التي تتطلب عدة أشخاص. خذ التعبئة مثالًا: تنفذ الآلة الحركة المتكررة، ويحدد نظام التحكم الكمية أو توقيت التشغيل، ثم يفحص العامل العبوة وفق معيار الجودة. وفي التقطيع، يمكن ضبط حركة الآلة لتكرار المسار، مع إبقاء فحص المادة ومراجعة النتيجة ضمن مسؤولية العاملين.
قبل اختيار الآلة، وثّق المهمة كما تُنفذ فعليًا. سجّل نقطة البداية، والمدخلات، وتسلسل الحركة، وموضع الفحص، وأسباب التوقف. ثم حدد النتيجة المطلوبة، مثل تقليل أخطاء الإدخال أو الحد من إعادة العمل. تشير البيانات إلى أن التعامل مع الأخطاء وإعادة العمل يستهلك ٢٠٪ من إجمالي الوقت المخصص للمهام الإدارية. لذلك قد تكون أتمتة إدخال أوامر الإنتاج أو نقل بياناتها بين التطبيقات خطوة عملية، إلى جانب أتمتة حركة المعدات.
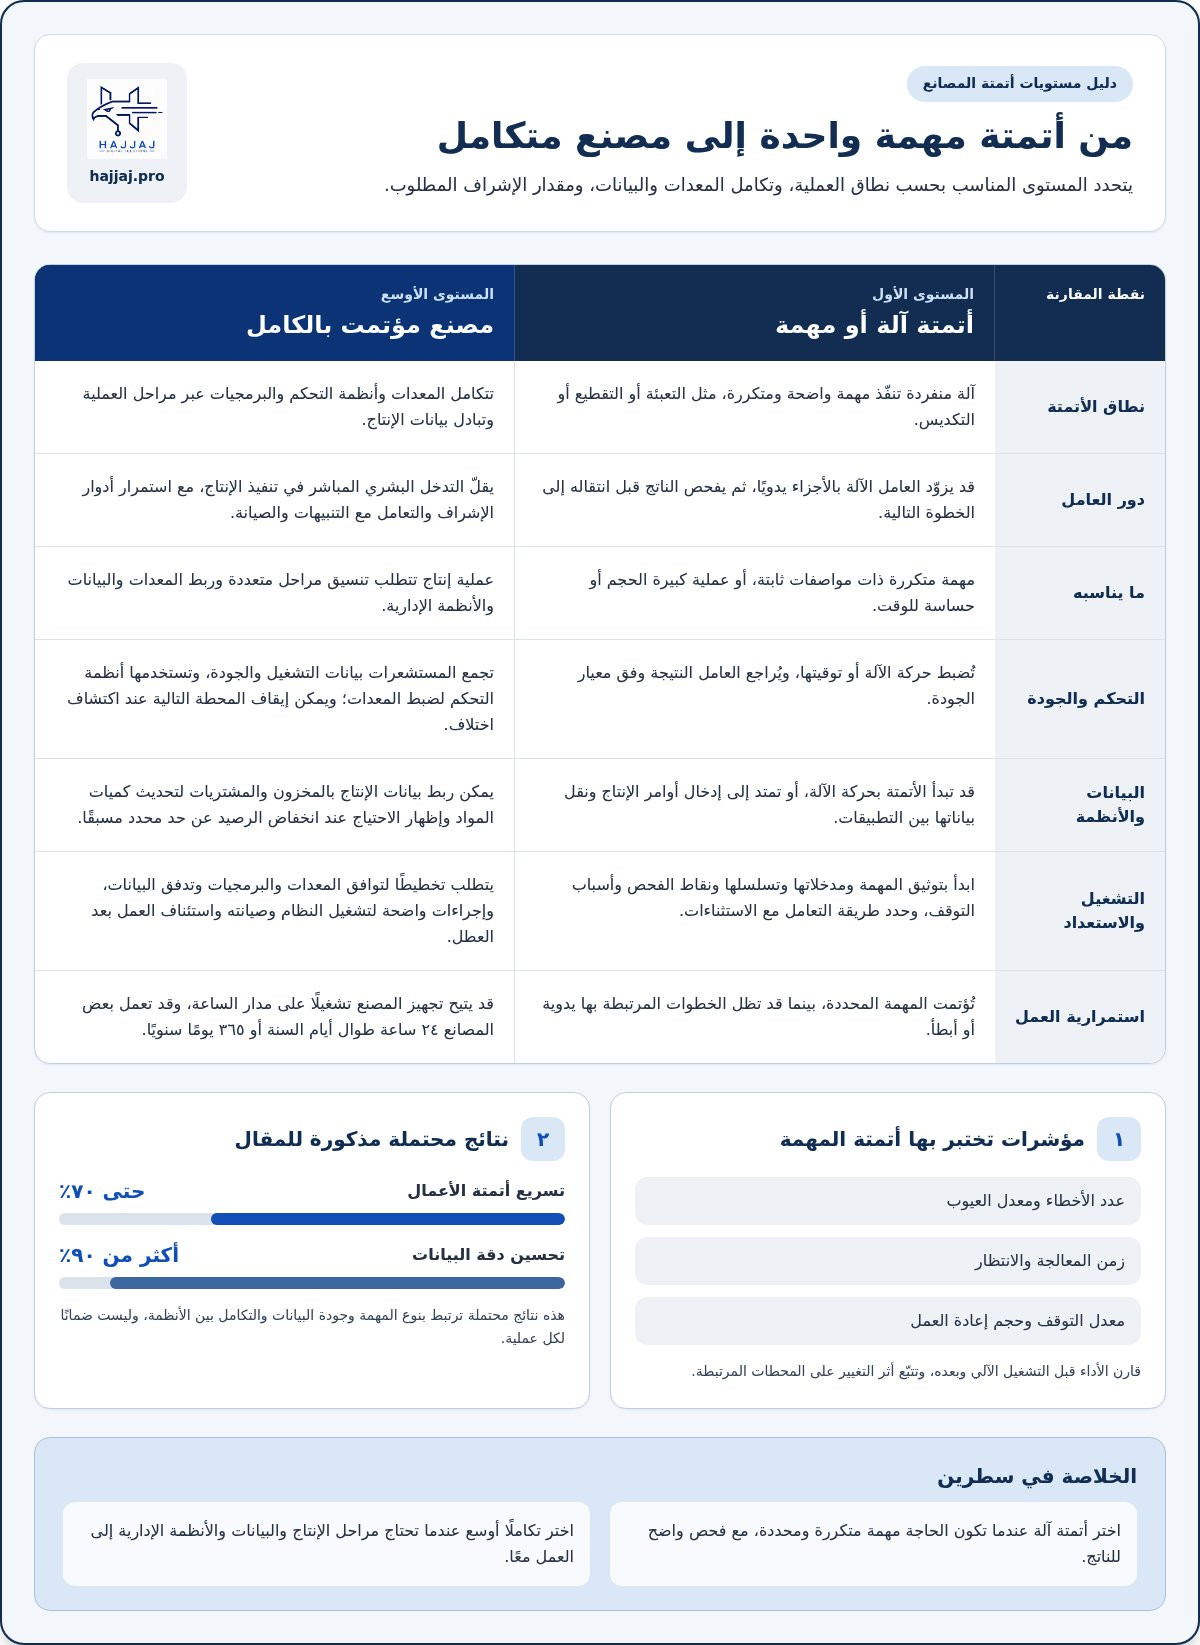
لكن أتمتة خطوة واحدة لا تضمن تحسن العملية كاملة. إذا زادت سرعة آلة التقطيع، بينما بقيت محطة التجميع بطيئة، فقد ينتقل تراكم العمل إلى التجميع. لهذا ينبغي تتبع مسار المنتج قبل التنفيذ وبعده، ومقارنة زمن الانتظار ومعدل العيوب وكمية إعادة العمل. وقد تسرّع أتمتة الأعمال العمليات بنسبة تصل إلى ٧٠٪، كما قد تحسن دقة البيانات بنسبة تتجاوز ٩٠٪، لكن هذه النتائج تتصل بنوع المهمة وجودة البيانات والتكامل بين الأنظمة.
تحتاج المهمة الآلية أيضًا إلى قواعد واضحة للتعامل مع الاستثناءات. يحدد المصنع ما يحدث عند غياب المادة أو اكتشاف قطعة معيبة أو توقف المحرك. فمثلًا، يمكن لإشارة المستشعر إيقاف دورة التعبئة إذا لم تصل العبوة إلى موضعها. وينبغي أن يعرف المشغل كيفية استئناف العمل بعد إزالة السبب، وكيفية تسجيل التوقف. بهذه الطريقة، لا تصبح الآلة نقطة غامضة في سير الإنتاج، بل جزءًا مفهومًا يمكن متابعته.
اجعل اختيارك مرتبطًا بمؤشرات يمكن ملاحظتها: عدد الأخطاء، وزمن المعالجة، ومعدل التوقف، وحجم إعادة العمل. ابدأ بمهمة متكررة محددة، ثم قارن الأداء قبل التشغيل الآلي وبعده، وراجع أثرها على الخطوات المرتبطة بها. إذا كانت المشكلة تشمل انتقال البيانات بين الأقسام، فقيّم حلول أتمتة عمليات المصنع ضمن تصور يربط المهام والأنظمة، لا الآلة وحدها.
تشمل أتمتة المصانع استخدام التكنولوجيا لتنفيذ المهام والعمليات الصناعية مع الحد من التدخل البشري، سواء أكانت المهام بسيطة ومتكررة أم معقدة. وتُعد العمليات ذات الحجم الكبير، والمهام المتكررة أو الحساسة للوقت، والأعمال التي تتطلب عدة أشخاص، مرشحة جيدة للأتمتة. ويمكن استخدام الآلات للتعبئة والتغليف والتقطيع والتكديس، كما قد تتولى الآلات والروبوتات المهام الأصعب والأكثر خطورة، بما يساعد على تحسين سلامة الموظفين. وتناسب الآلة الأوتوماتيكية المفردة عملية متكررة واحدة، حتى إذا ظل إدخال الأجزاء إليها يدويًا.
وعند أتمتة المهام المرتبطة بالبيانات، يمكن النظر في منصات التطوير منخفضة الرمز، التي تتيح إنشاء حلول أتمتة بقدر محدود من المعرفة البرمجية. وقد تتصل هذه المنصات مباشرةً بواجهات برمجة التطبيقات بدلًا من محاكاة التفاعل البشري عبر واجهة المستخدم. لذا يُختار الحل وفق طبيعة المهمة وطريقة انتقال البيانات، مع توضيح مسؤوليات العاملين وآلية التعامل مع الاستثناءات. ويساعد هذا التمييز على تحديد الحاجة إلى آلة تنفذ حركة متكررة، أو إلى أتمتة عملية صناعية أوسع، أو إلى حل يربط الأنظمة والمهام دون خطوات يدوية غير ضرورية.
أتمتة خطوط الإنتاج
يتكون خط الإنتاج الآلي عادةً من ناقل ومحطات عمل، تؤدي كل محطة مهمة محددة ضمن دورة تصنيع مترابطة. قد تنقل السيور المنتج من التشكيل إلى الفحص، ثم إلى التعبئة، فيما تنسق أنظمة التحكم توقيت انتقاله. ولا تكفي سرعة محطة منفردة لرفع إنتاجية الخط؛ بل يجب أن تتناسب وتيرة العمل بين المحطات. فإذا عالجت محطة التشكيل المنتجات أسرع من قدرة الفحص، تراكم العمل قبل الفحص وتأخرت المراحل اللاحقة.
يبدأ تصميم الخط بفهم العملية الحالية وتوثيق خطواتها ومسؤوليات العاملين وجداولها الزمنية. يرسم الفريق مسار المنتج من دخول المواد حتى خروج المنتج النهائي، ويسجل نقاط الانتظار وإعادة العمل وأسباب التوقف. بعد ذلك، يحدد أين يفيد الربط الآلي، وأين يحتاج العامل إلى اتخاذ قرار أو إجراء فحص. ويمنع هذا التحليل أتمتة خطوة منفردة تنقل عنق الزجاجة إلى محطة مجاورة، بدل معالجة القيد الذي يحد الإنتاج فعليًا.
في خط تجميع، يمكن لمستشعر موضع القطعة إرسال إشارة إلى وحدة التحكم، فتسمح ببدء العملية التالية عند تحقق الشرط. وإذا كشف الفحص خللًا، يمكن للنظام تحويل المنتج إلى مسار المراجعة بدل تمريره إلى التعبئة. وهكذا يرتبط توقيت المحطات بحالة المنتج، لا بجدول ثابت فحسب. وتدعم سجلات التوقف والرفض تحليل أسباب الخلل، مثل تأخر تغذية المواد أو عدم مطابقة أحد المكونات.
يظل دور العاملين مهمًا حتى في الخطوط المؤتمتة بالكامل. يراقب المشغلون المعدات ويديرونها ويجرون الصيانة، ويتدخلون عند ظهور تنبيه أو تغير ظروف التشغيل. لذلك ينبغي تحديد المسؤوليات وتدريب المشغلين على متابعة العملية واستئنافها بعد التوقف. كما يجب أن تكون إجراءات التشغيل والصيانة مفهومة في أرض المصنع، لا محصورة في وثائق التصميم أو معرفة فريق التنفيذ.
تتغير درجة الأتمتة المناسبة بحسب نوع المنتج والميزانية وتسلسل الإنتاج وقدرة الأنظمة القائمة على التكامل. وقد تعرقل الأنظمة القديمة تبادل البيانات مع التقنيات الحديثة، ما يستدعي تطويرًا تقنيًا وتنسيقًا بين المعدات والبرمجيات. وبعد الربط، يمكن مراجعة معدلات الإنتاج والرفض والتوقف ومقارنتها بالأهداف المحددة. وتساعد هذه المراجعة على تعديل الإعدادات وتوجيه الموارد عند تغير الطلب أو مواصفات المنتج، بدل تثبيت الخط على نمط تشغيل واحد.
تؤثر أتمتة الخط أيضًا في استخدام المواد والطاقة والمساحة. فالتحكم الأفضل في تدفق الإنتاج قد يقلل الخردة والطاقة المهدرة والمساحة اللازمة للتخزين. ويمكن للأتمتة أن تقلل تكاليف الجودة بنسبة تتراوح بين ١٠٪ و٢٠٪، كما تساهم في تقليل الأخطاء التشغيلية بنسبة ٧٠٪. ينبغي قراءة هذه المؤشرات ضمن أهداف الخط وبياناته الفعلية، لا باعتبارها نتيجة تلقائية لكل تركيب. وتتحقق قيمة الخط عندما تتكامل المحطات، وتُدار الاستثناءات، وتُراجع النتائج مقابل الأداء المستهدف.
أنظمة التحكم والآلات وأجهزة الاستشعار
يختلف دور إم إي إس عن سكادا وإي آر بي بحسب موقع كل نظام في المصنع. يتابع إم إي إس تنفيذ أوامر التصنيع وحركة المنتج داخل الورشة، ويراقب سكادا المعدات والعمليات لحظيًا، بينما يدير إي آر بي موارد المؤسسة، مثل المخزون والمشتريات والمحاسبة.
تبدأ دورة التحكم بإشارة يلتقطها المستشعر. ففي محطة تعبئة، يرصد مستشعر وجود العبوة وموقعها، ثم يرسل القراءة إلى وحدة التحكم. تقارن الوحدة القراءة بشرط التشغيل المحدد، ثم ترسل أمرًا إلى المحرك أو الصمام. وينفذ المشغل الآلي الحركة، وقد يعيد مستشعر آخر قراءة النتيجة. يربط هذا التتابع القياس بالقرار والفعل، ويتيح إيقاف العملية عند غياب العبوة أو انحراف موضعها.
تختلف بيانات المستشعرات باختلاف وظيفتها. يقيس مستشعر الحرارة حرارة خزان، بينما يرصد مستشعر الضغط تغير الضغط داخل أنبوب. ويمكن لمستشعر القرب اكتشاف وصول قطعة إلى محطة التجميع. ولا تكفي قراءة منفردة لتحديد سبب الخلل؛ بل ينبغي ربطها بوقت حدوثها وحالة الآلة والمرحلة التي تمر بها المادة. ويساعد هذا السياق المشغل على التمييز بين عطل المعدات ونقص المواد أو تغير ظروف العملية.
تؤدي وحدة التحكم دور حلقة الوصل بين الإشارات والمعدات. تستقبل مدخلات مثل قراءة الحرارة أو إشارة زر الإيقاف، ثم تطبق منطق التشغيل المبرمج. فإذا تجاوزت حرارة الخزان الحد التشغيلي المحدد، يمكنها إرسال أمر بتعديل التسخين أو إيقافه. وبعد ذلك، تسجل واجهة المراقبة حالة العملية وتعرض التنبيه للمشغل. ويسهل وضوح هذه العلاقة تتبع سبب الأمر، بدل الاكتفاء بملاحظة توقف الآلة.
على مستوى أنظمة المصنع، تنتقل بيانات المعدات إلى طبقات مختلفة بحسب الاستخدام. تعرض سكادا حالة الخط والإنذارات لأغراض المراقبة التشغيلية. ويجمع إم إي إس معلومات تنفيذ أمر الإنتاج، مثل الكمية والمرحلة وحالة المنتج. ويربط إي آر بي بيانات الإنتاج بوظائف المؤسسة، مثل تحديث المخزون أو تخطيط المشتريات. وعندما تتكامل هذه الأنظمة، تستطيع الإدارة متابعة أثر توقف آلة في جدول الإنتاج والمواد المتاحة، بدل معالجة كل سجل بمعزل عن الآخر.
يتوقف نفع هذا الترابط على دقة البيانات وتوافق الأنظمة. إذا سجّل المستشعر قراءة خاطئة، فقد تصدر وحدة التحكم أمرًا غير مناسب، أو تظهر تقارير الإنتاج صورة مضللة. لذلك ينبغي تحديد مصدر كل قراءة، وطريقة انتقالها، والجهة المسؤولة عن مراجعتها. كما يحتاج ربط المعدات بشبكات المؤسسة إلى ضوابط وصول ومراجعة أمنية. ويُستأنس بمعيار IEC 62443 عند معالجة مخاطر الأمن السيبراني في الأتمتة الصناعية.
ابدأ بتحديد القرار التشغيلي المطلوب دعمه، مثل إيقاف آلة عند غياب مادة أو تنبيه المشغل عند تغير قراءة. ثم اربط القرار بالمستشعر ووحدة التحكم والنظام الذي يحتاج إلى البيانات. يجعل هذا المنطق أتمتة إدارة المصانع منظومة مترابطة، لا مجموعة أجهزة مستقلة. وتساعد حلول وأنظمة إدارة المصانع على تنظيم بيانات التشغيل وربطها بإدارة العمليات، عندما تكون رؤية الإنتاج وتدفق معلوماته ضمن أهداف التحول.
أنواع الأتمتة ومستوياتها
تُصنّف أتمتة المصانع عمومًا إلى أربع فئات عملية، تختلف بحسب المهمة والقرار ومقدار التدخل البشري. ولا يعني اختيار فئة واحدة تطبيقها على كل أقسام المصنع؛ فقد تستخدم المنشأة أسلوبًا لفحص الجودة وآخر لتنسيق أوامر الإنتاج. ويساعد هذا التصنيف على تحديد نقطة البداية وفهم ما يحتاج إليه كل مستوى من بيانات ومعدات وإشراف.
- الأتمتة اليدوية أو البسيطة: تعتمد على خبرة العامل وحكمه، مثل فحص المنتج بصريًا وتجميع مكوناته يدويًا. تظل مناسبة عندما تتطلب المهمة تقديرًا بشريًا أو تتغير تفاصيلها باستمرار.
- أتمتة مهمة واحدة: تنفذ آلة عملية متكررة، مثل التقطيع أو التعبئة، بينما قد يضع العامل الأجزاء في الآلة. يركز هذا المستوى على خطوة محددة دون افتراض أن بقية الخط مؤتمتة.
- أتمتة سير العمل: ترتب انتقال المهمة والبيانات بين مراحل العملية. يمكن أن ترسل أمرًا إلى القسم التالي، مع إبقاء الموافقة البشرية عند الحاجة إلى الحكم أو الاستثناء.
- الأتمتة الذكية: تجمع الأتمتة مع تقنيات الذكاء الاصطناعي والتعلم الآلي وتحليلات البيانات. تساعد هذه التقنيات على تنفيذ مهام تتطلب تحليل معلومات أو دعم قرار تشغيلي.
تتدرج مستويات التنفيذ من أتمتة عملية منفردة إلى تشغيل آلي شامل. فالمصنع الذي يضيف آلة تعبئة يختار نطاقًا محدودًا، بينما يربط مصنع آخر التصنيع والفحص وتدفق البيانات في منظومة أشمل. ويتحدد المستوى المناسب وفق طبيعة المنتج وتسلسل العملية والميزانية وقدرة المعدات والأنظمة القائمة على التكامل. وليست الأتمتة الشاملة هدفًا تلقائيًا؛ فالأهم أن يخدم النطاق المختار احتياجات الإنتاج.
للمقارنة بين المستويات، ابدأ بتحديد القرار الذي تريد تحسينه. إذا كان العامل يكرر إدخال بيانات أمر إنتاج، فقد يكون تنسيق سير العمل أنسب من شراء آلة. وإذا تكرر عمل يدوي ثابت في محطة واحدة، فقد تكون الآلة المخصصة حلًا مناسبًا. أما تحليل بيانات الجودة لدعم قرارات التشغيل، فيتطلب بيانات ملائمة ونظامًا قادرًا على التعامل معها. تختلف التقنية، لكن نقطة البداية واحدة: وصف العملية الفعلية.
يتطلب الانتقال إلى مستوى أعلى استعدادًا تشغيليًا، لا تقنية فحسب. ينبغي أن تكون بيانات الإنتاج دقيقة، وأن يفهم الموظفون كيف تتغير مسؤولياتهم عند إدخال النظام. وقد يصعب توسيع الأتمتة عند نقص المهارات اللازمة لتشغيل التقنية أو صيانتها. كذلك ينبغي دمج الحلول الذكية في المتطلبات التنظيمية للمؤسسة وإجراءاتها الداخلية، بدل التعامل معها كأداة منفصلة عن قرارات المصنع.
اختر المستوى بمقارنة ثلاثة عناصر: تكرار المهمة، وحاجة العملية إلى حكم بشري، وقدرة الأنظمة على تبادل البيانات. ثم حدد هدفًا قابلًا للقياس، مثل تقليل وقت المعالجة أو أخطاء التسجيل، وراجع الأداء بعد التطبيق. لا توسع النطاق قبل فهم أثر الخطوة الأولى على العمليات المرتبطة بها. ابدأ بتحديد مستوى الأتمتة الأنسب لمصنعك وفق عملياته واحتياجاته.
Hajjaj.Pro: نظام المقاولات
تقدّم Hajjaj.Pro حلول وأنظمة إدارة المصانع لمساعدة المنشآت على تنظيم بيانات الإنتاج والعمليات ضمن إدارة أكثر ترابطًا. عندما تحتاج الإدارة إلى ربط متابعة المصنع بالقرارات الإدارية، يمكنها النظر أيضًا إلى أنظمة إدارة الأعمال بالذكاء الاصطناعي والأنظمة المحاسبية للشركات والمصانع. يعتمد اختيار الحل على مواضع التشتت في البيانات، مثل اختلاف سجلات الإنتاج والمخزون أو تأخر ظهور المعلومات المحاسبية. أما نظام المقاولات فيناسب إدارة أعمال المقاولات، وليس بديلًا عن نظام تشغيل خط الإنتاج. ابدأ بتحديد العملية التي تريد تنظيمها، والبيانات التي تحتاجها فرق المصنع والإدارة، ثم اختر الحل المتوافق مع هذا الاحتياج. للتعرّف إلى حلول Hajjaj.Pro، تواصل مع Hajjaj.Pro.
حوّل الأتمتة إلى مسار تطوير مستمر
اجعل الخطوة التالية قرارًا إداريًا واضحًا: ما العملية التي تحتاج إلى تحسين، ومن المسؤول عن متابعتها، وكيف ستُقاس نتائج التغيير؟ تمنح هذه الأسئلة مشروع أتمتة إدارة المصانع اتجاهًا عمليًا، وتمنع تحوله إلى مجموعة أدوات منفصلة عن أولويات العمل. ابدأ بتحديد خط أساس للأداء، ثم اتفق مع فرق التشغيل والإدارة على مؤشرات تعكس أهداف المصنع واحتياجاته الفعلية.
بعد ذلك، راجع النتائج بانتظام واستفد من ملاحظات العاملين لتعديل سير العمل. قد تكشف المراجعة أن التحدي إداري أو مرتبط بتدفق البيانات، لا بمعدات الإنتاج نفسها. لذلك اجعل تطوير الأتمتة عملية مستمرة، وتوسع عندما تثبت الخطوة السابقة جدواها التشغيلية وتكاملها مع احتياجات الأقسام. فالقرار المنضبط اليوم يهيئ المصنع لتغيرات السوق والطلب دون تبني حلول لا تخدم هدفًا واضحًا.
إذا كنت تخطط للخطوة التالية وتريد مناقشة احتياجات مصنعك، تواصل مع Hajjaj.Pro لبحث المسار المناسب. ابدأ بهدف محدد، واجعل كل تحسين جديد امتدادًا لخطة تشغيلية قابلة للمتابعة والتطوير.
الأسئلة الشائعة
ما تقنيات أتمتة المصانع مثل وحدة التحكم المنطقي المبرمج ونظام الإشراف والتحكم ونظام تنفيذ التصنيع ونظام تخطيط موارد المؤسسة؟
تعمل هذه التقنيات كطبقات مترابطة، ولكل منها وظيفة مختلفة. ففي مثال خط تعبئة، تنفذ وحدة التحكم المنطقي المبرمج أوامر تشغيل المحرك، ويعرض نظام الإشراف والتحكم حالة المعدات والتنبيهات. ويسجل نظام تنفيذ التصنيع تقدم أمر الإنتاج، بينما يربط نظام تخطيط موارد المؤسسة بياناته بالمخزون والمحاسبة. يوضح هذا الترابط موضع التوقف وأثره في أمر الإنتاج والموارد، ويدعم قرارات التشغيل والإدارة ضمن أتمتة إدارة المصانع.