تحسين كفاءة إدارة المصنع يبدأ بضبط تدفق المواد ومطابقة المخزون مع احتياجات الإنتاج، لا بتسريع التصنيع وحده. عندما تتكامل بيانات المستودعات وأوامر التشغيل والتكاليف، تصبح القرارات أوضح، ويقل تجميد رأس المال في مواد لا يحتاجها خط الإنتاج. وتكتمل الصورة بمتابعة كفاءة العمليات وأداء الموظفين عبر مؤشرات وتقارير دقيقة.
توفر المواد في الوقت المناسب أمر أساسي، لكن زيادتها بلا تخطيط تربك السيولة والمساحات التشغيلية. ويتطلب الوصول إلى توازن عملي رؤية مترابطة للمشتريات والمخزون والإنتاج والمحاسبة، مع وضوح مسؤوليات الفرق ومراكز العمل. ومن دون بيانات متسقة، قد لا تظهر الاختناقات إلا بعد تفاقمها، أو تتكرر أخطاء التخطيط.
في هذا المقال، ستتعرف على سبل تنظيم المخزون والمستودعات، والحد من رأس المال المجمد، وضبط قوائم المواد ومتطلبات التصنيع. كما نستعرض طرق متابعة الإنتاجية والتكاليف والجودة، ودور التقارير والأنظمة الرقمية في دعم القرارات التشغيلية. والهدف هو بناء إدارة أكثر انضباطًا، تستغل الموارد بفاعلية وتكشف فرص التحسين قبل أن تتحول المشكلات اليومية إلى هدر مستمر.
النقاط الرئيسية
- اربط بيانات المستودعات بأوامر الإنتاج لتوضيح احتياجات المواد وتوقيت توفيرها.
- ميّز بين المخزون الضروري والفائض الراكد لتقليل الأموال المجمّدة وتحسين استغلال المساحات.
- اضبط قوائم المواد ومراحل التصنيع لتقليل تعارض المتطلبات وتحسين متابعة التكاليف والجودة.
- وضّح مسؤوليات فرق العمل واستفد من مؤشرات الأداء لاكتشاف فرص تطوير الإنتاجية.
- اجمع بيانات التشغيل والمبيعات والمشتريات والمحاسبة لدعم قرارات أسرع وأكثر اتساقًا.
1. إدارة المخزون والمستودعات
تبدأ إدارة المخزون الفعالة بمعرفة ما يدخل المستودع وما يخرج منه، ومتى تحتاج إليه خطوط الإنتاج. لذلك يربط التخطيط بين طلبات الشراء والاستلام ومواقع التخزين وأوامر التصنيع. عندما يسجل النظام حركة كل مادة فور حدوثها، يرى المسؤول الرصيد المتاح بدل الاعتماد على ملفات متفرقة أو تقديرات متأخرة. ويكشف هذا الربط مبكرًا نقص المواد، وتكرار الشراء، والاختلاف بين السجلات والكميات الفعلية.
الخطوة العملية الأولى هي توحيد تعريف المواد، بحيث يكون لكل صنف اسم ورمز ووحدة قياس واضحة. بعد ذلك، تُسجل بيانات الاستلام والصرف والتحويل بين المواقع بطريقة موحدة. فعند وصول مادة خام إلى المستودع، يثبت موظف الاستلام كميتها ومصدرها وموقعها قبل إتاحتها للإنتاج. يمنع هذا التسلسل صرف مادة مشابهة بالخطأ، ويسهّل تتبع الحركة عند مراجعة أمر تصنيع أو طلب شراء.
يحتاج المستودع أيضًا إلى تنظيم المواقع بحسب طبيعة المواد ومعدل استخدامها. فالمواد التي تدخل باستمرار في تصنيع منتج معين توضع أقرب إلى منطقة الصرف، بينما تحفظ المواد الأقل حركة في مواقع مناسبة. وتساعد سجلات المواقع على تحديد مكان الصنف عند تجهيز أمر إنتاج، بدل إهدار الوقت في البحث أو نقل المواد بين الرفوف. كما يوضح تسجيل التحويلات ما إذا كان الرصيد في الموقع الصحيح، لا مجرد وجوده ضمن إجمالي المخزون.
تتكامل أنظمة تخطيط موارد المؤسسة وأنظمة تنفيذ التصنيع وإنترنت الأشياء، ولكل منها دور مختلف: ينسق النظام الأول بيانات المشتريات والمخزون والطلبات، ويتابع الثاني أوامر التشغيل في المصنع، بينما تتيح أجهزة إنترنت الأشياء جمع بيانات تشغيلية من المعدات أو نقاط القياس المتصلة. ويساعد ربط هذه البيانات على فهم حركة المخزون واحتياجات الإنتاج وتوقيت صرف المواد.
يبدأ ضبط المواد بعد استلامها بفحص المورد وجودة المواد، ثم توثيق نتائج الفحص وربطها بالصنف أو أمر الشراء. فالمورد الذي يقدم مواد أعلى جودة قد يكون خيارًا أكثر اعتمادًا، لأن جودة المدخلات تؤثر في سير التصنيع. وعند اكتشاف اختلاف بين المستند والكمية المستلمة، تُعالج الحالة قبل تحويل المواد إلى رصيد متاح. بهذه الطريقة، لا تختلط المواد المقبولة بمواد تحتاج إلى مراجعة.
تدعم تطبيقات تخطيط موارد المؤسسة السحابية متابعة الطلبات والتسليمات، وقد يرتبط استخدامها بتحسن يصل إلى 50% في دقة الطلبات والتسليم المتناسق في الوقت المحدد. وتظهر القيمة عندما تتصل حركة المستودع بأمر البيع والشراء وأمر الإنتاج، لا عندما تقتصر على تسجيل الرصيد. عند تغير الطلب، يستطيع الفريق رؤية أثره على المواد المتاحة ومواعيد التنفيذ، ثم تنسيق الإجراء بين المستودع والمشتريات والإنتاج.
تساعد عمليات الجرد المنظمة على مقارنة الرصيد المسجل بما هو موجود فعليًا، وتحديد مصدر الفروقات بدل ترحيلها إلى دورة لاحقة. يراجع فريق المستودع عمليات الاستلام والصرف والتحويل، ثم يصحح السجل المرتبط بالحركة المعنية. كما تكشف مراجعة المواد الراكدة أو المرتجعة فرصًا لتحسين التخزين والحد من الهدر. ومن المهم أن تظهر حالة الصنف بوضوح، سواء كان متاحًا أو محجوزًا لأمر إنتاج أو قيد الفحص.
عند تقييم النظام، يكون المعيار العملي قدرته على ربط الصنف بموقعه وحركته واحتياج التصنيع، وتقديم بيانات مفيدة للقرارات اليومية. من دون هذا الترابط، قد يملك المصنع مخزونًا مسجلًا لكنه لا يعرف أين يوجد أو أي طلب يحتاج إليه. أما عندما تتكامل سجلات المستودعات مع أوامر التشغيل، فيصبح تحسين كفاءة إدارة المصنع قائمًا على بيانات فعلية، وتتحسن سرعة التجهيز ودقة التنسيق بين الفرق.
2. إدارة المخزون وتقليل رأس المال المجمد
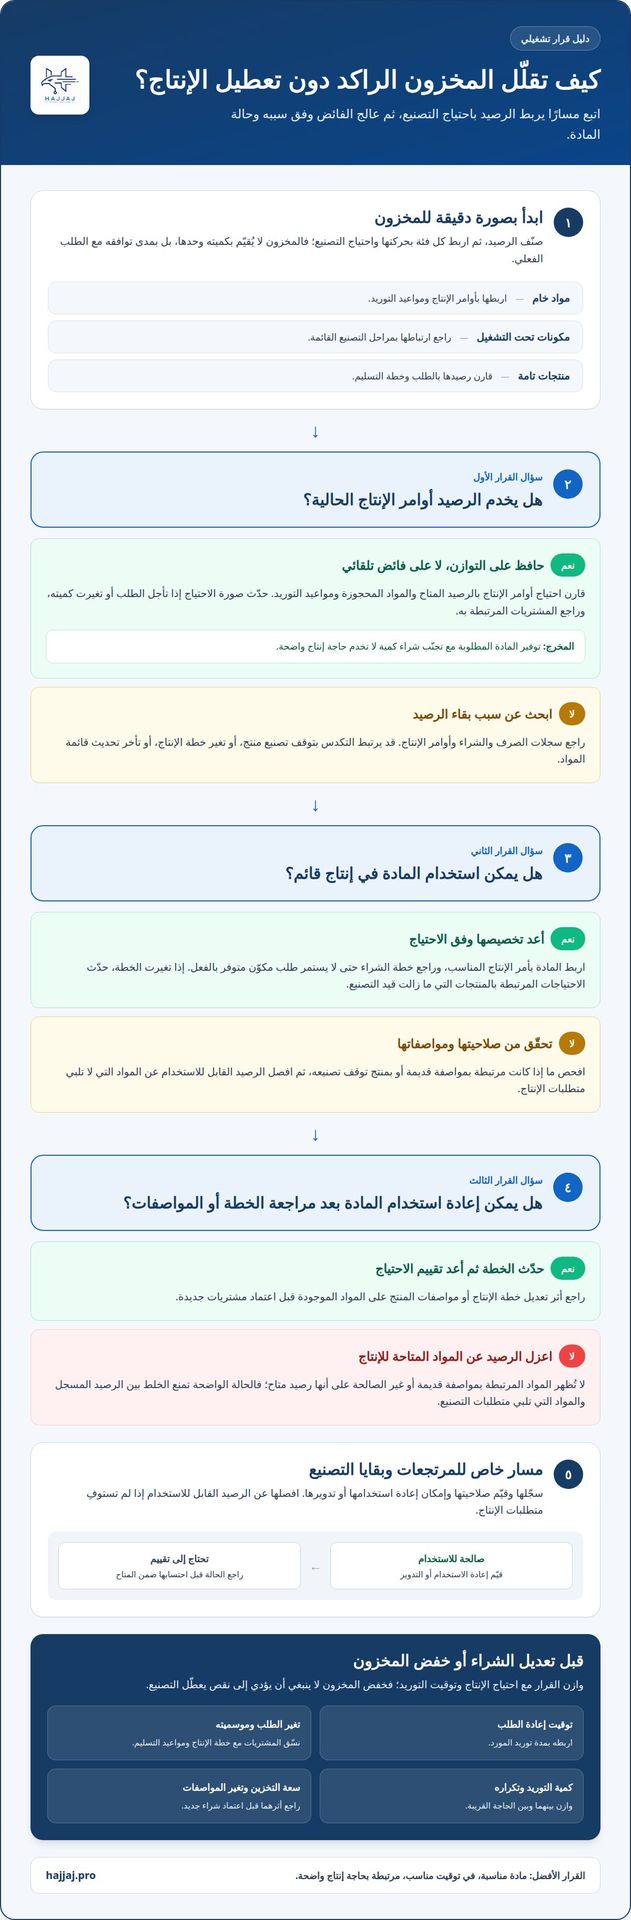
لا يرتبط رأس المال المجمد بكمية المخزون وحدها، بل بمدى توافقه مع الطلب الفعلي. قد تتكدس مادة خام لا تدخل في أوامر الإنتاج الحالية، بينما يحتاج خط آخر إلى مكوّن غير متاح. لذلك يبدأ التحليل بتصنيف المخزون إلى مواد خام ومكونات تحت التشغيل ومنتجات تامة، ثم ربط كل فئة بحركتها واحتياج التصنيع. تكشف هذه الصورة أين تتعطل السيولة، وأي أرصدة لا تخدم خطة الإنتاج القائمة.
يراجع المختص سجلات الصرف والشراء وأوامر الإنتاج لتحديد المواد سريعة الحركة والمواد الراكدة. فمثلًا، قد يتبقى رصيد كبير من مكوّن خاص بمنتج توقف تصنيعه، رغم انخفاض الحاجة إليه. ولا يكفي وصف هذا الرصيد بأنه فائض؛ بل يجب معرفة سبب بقائه، مثل تغير خطة الإنتاج أو تأخر تحديث قوائم المواد. بعد ذلك، تُراجع خطة الشراء والاحتياجات المرتبطة بالمنتجات التي ما زالت قيد التصنيع.
يعتمد ضبط الشراء على توقيت إعادة الطلب، ومدة توريد المورد، وتغير الطلب على المنتج. فإذا تأخر التوريد، تختلف المعالجة عن حالة مادة متاحة سريعًا. وإذا كان الطلب موسميًا، يجب مواءمة المشتريات مع خطة الإنتاج ومواعيد التسليم، لا مع متوسط الاستهلاك وحده. يربط التخطيط هذه المتغيرات بأوامر البيع والإنتاج، حتى لا تصبح زيادة المخزون استجابة تلقائية لكل احتمال.
تؤثر شروط الشراء أيضًا في حجم المخزون. فقد يؤدي شراء كمية أكبر لتلبية متطلبات التوريد إلى تخزين مواد تتجاوز حاجة الإنتاج القريبة. يوازن التحليل بين كمية التوريد وتكرار الطلب وسعة التخزين واحتمال تغير المواصفات. وعندما تتغير وصفة التصنيع أو مواصفات منتج، يراجع المختص أثر التعديل على المواد الموجودة قبل اعتماد مشتريات جديدة. بذلك تتضح العلاقة بين قرار الشراء ورأس المال المرتبط به.
تساعد مراجعة المواد الراكدة على اختيار المسار المناسب لكل صنف. فقد يمكن استخدامها في أمر إنتاج قائم، أو إعادتها إلى الاستخدام بعد تحديث الخطة، أو عزلها إذا ارتبطت بمواصفة قديمة. أما المرتجعات وبقايا التصنيع، فتُسجل وتُقيّم بحسب صلاحيتها وإمكان إعادة استخدامها أو تدويرها. ويفصل هذا الإجراء بين الرصيد القابل للاستخدام والمواد التي تظهر في السجلات لكنها لا تلبي متطلبات الإنتاج.
ويجب ألا يؤدي خفض المخزون إلى نقص يعطل التصنيع. لذلك يقارن التخطيط بين احتياج أوامر الإنتاج، والرصيد المتاح، والمواد المحجوزة، ومواعيد التوريد. عند تأجيل طلب أو تغير كميته، تتحدث صورة الاحتياج وتُراجع المشتريات المرتبطة به. كما تساعد متابعة الطلبات والتكاليف الصناعية في الوقت الفعلي على كشف أثر التغيير قبل أن يتحول إلى شراء زائد أو توقف في التشغيل.
تُقاس جودة إدارة رأس المال بقدرة المصنع على توفير المادة المناسبة للإنتاج، مع تقليل الرصيد الذي لا يخدم طلبًا واضحًا. تعرض التقارير قيمة المخزون بحسب حالته وحركته، وتربطها بالاستهلاك وأوامر التشغيل. ومن هذه البيانات يحدد المسؤول أسباب التكدس، مثل ضعف التنسيق بين المبيعات والمشتريات أو عدم تحديث خطة التصنيع. عندها يصبح القرار محددًا: تعديل الشراء، أو إعادة تخصيص المواد، أو مراجعة خطة الإنتاج.
3. إدارة قوائم المواد ومتطلبات التصنيع
تحدد قائمة المواد ما يحتاج إليه المنتج من خامات ومكونات، وكيف ترتبط هذه العناصر بمراحل التصنيع. يبدأ ضبطها بمراجعة كل منتج ومكوناته ووحدات قياسها ومصادر توريدها. فإذا احتاج منتج إلى هيكل معدني وطلاء ومثبتات، وجب أن تعكس القائمة المكونات الفعلية، لا مواصفات قديمة. ينتقل أي خطأ فيها إلى تخطيط المشتريات وحساب الاحتياج وتكلفة الإنتاج. لذلك تُراجع القائمة عند تعديل التصميم أو طريقة التصنيع، ويُوثق التغيير قبل استخدامه في أمر تشغيل جديد.
بعد تثبيت مكونات المنتج، يربط المخطط القائمة بأوامر الإنتاج والكمية المطلوبة ومواعيد التنفيذ. يحسب نظام تخطيط موارد المؤسسة احتياجات المواد وفق الكمية المخططة والرصيد المتاح والمواد المرتبطة بأوامر أخرى. فطلب تصنيع منتج جديد يستلزم التمييز بين المتاح للاستخدام وما حُجز لطلب سابق. بهذا الربط، لا تتحول خطة الإنتاج إلى طلب شراء مبني على إجمالي رصيد مضلل، ولا تُعامل المادة المحجوزة كأنها فائضة.
تحتاج القائمة أيضًا إلى توضيح تسلسل مرور المواد داخل المصنع. يربط التخطيط كل مرحلة بمركز العمل المناسب، ثم يحدد انتقال المنتج من عملية إلى أخرى. ففي تصنيع قطعة معدنية، قد تسبق عملية القطع عملية التشكيل، ثم تأتي المعالجة والتجميع. إذا غابت مرحلة أو كان ترتيبها غير صحيح، تتعطل متابعة العمل أو تُحسب متطلبات التشغيل بصورة غير دقيقة. ويوضح توثيق المسار كيفية تنفيذ أوامر الإنتاج ومتابعتها.
تؤثر دقة المتطلبات في استخدام المواد والموارد على امتداد العملية. يراجع المختص كمية المادة المخططة مقابل ما صُرف فعليًا، ثم يحدد موضع الاختلاف. قد يرتبط الفرق بتغيير في التصميم، أو فاقد أثناء التشغيل، أو خطأ في تسجيل الاستهلاك. وتساعد مقارنة هذه البيانات بحسب أمر الإنتاج على التمييز بين تغير مبرر وانحراف يحتاج إلى معالجة. كما تدعم مراقبة الجودة تحديد المرحلة التي ظهر فيها العيب، بدل الاكتفاء برصد المنتج النهائي.
تُستكمل إدارة المتطلبات بربط المواد بمراكز العمل والطاقة المتاحة. إذا احتاجت أوامر متزامنة إلى آلة واحدة، تظهر المفاضلة بين مواعيد التنفيذ والموارد المتاحة قبل بدء التشغيل. ويوضح توزيع الأوامر أين يتراكم العمل، وما إذا كان تأخير مرحلة يؤثر في المراحل اللاحقة. بهذه الرؤية، يراجع المخطط ترتيب التشغيل أو توقيته، ويحد من إصدار أوامر لا تتوافق مع قدرة المصنع الفعلية.
تدعم مراجعة تكاليف المواد والعمليات الرقابة المالية وتحسين الربحية. تُقارن تكلفة المواد المدرجة في قائمة المنتج بما استُهلك في أوامر التشغيل، ثم تُراجع الفروقات بحسب الصنف أو المرحلة. فإذا زاد استهلاك مادة بعينها، يحدد التحليل إن كان السبب تغيرًا في متطلبات التصنيع أو فاقدًا متكررًا. ويمنح ربط بيانات التكلفة بالإنتاج والمحاسبة الإدارة أساسًا أوضح لتقييم أثر قرارات التصميم والتشغيل.
لضمان بقاء البيانات صالحة للتخطيط، تُدار تعديلات قوائم المواد عبر مسار واضح: توثيق التغيير، وتحديد المنتجات والأوامر المتأثرة، ثم تحديث المتطلبات المستخدمة في التخطيط. إذا تغير أحد المكونات، يجب أن يظهر أثره على الشراء والإنتاج والتكلفة، لا في سجل منفصل فقط. وتكشف مراجعة القوائم مع نتائج التشغيل مواضع عدم التطابق بين التصميم والتنفيذ. هكذا تصبح متطلبات التصنيع مرجعًا عمليًا لتنسيق المواد والعمليات والجودة.
4. إنتاجية الموظفين وتقارير التصنيع
ترتفع إنتاجية المصنع حين ترتبط مهام الموظفين بمراحل التشغيل ومخرجاتها، لا بمجرد ساعات الحضور. يبدأ التقييم بتحديد مسؤولية كل عامل ومركز العمل الذي يخدمه والنتيجة المطلوبة من دوره. في خط تجميع، مثلًا، يوضح توزيع المهام من يتولى تجهيز المكونات، ومن ينفذ التجميع، ومن يسجل الفحص. يقلل هذا الوضوح تداخل الأدوار، ويكشف موضع التأخير عند تعثر انتقال المنتج بين المراحل.
بعد تحديد المسؤوليات، تُراجع مهارات الموظفين مقارنة بمتطلبات القسم. قد يحتاج عامل تشغيل آلة إلى إتقان إجراءاتها، بينما يحتاج موظف الفحص إلى معرفة معايير قبول المنتج. يكشف التقييم الدوري فجوات المهارة والأخطاء المتكررة، ويوجه تطوير المهارات بما يناسب المهمة الفعلية. وإذا تكررت أخطاء تسجيل المواد في محطة معينة، يفحص المسؤول طريقة العمل ووضوح التعليمات قبل تحميل العامل مسؤولية خلل سببه إجراء غير ملائم.
تعتمد تقارير التصنيع على مؤشرات مرتبطة بهدف تشغيلي واضح. يمكن أن تشمل كمية الإنتاج المنجزة، والوقت المستغرق في المرحلة، وحالات التوقف، والمنتجات التي احتاجت إلى إعادة معالجة. ولا تكفي قراءة مؤشر منفرد؛ فارتفاع الإنتاج لا يعني تحسنًا إذا صاحبه ارتفاع في العيوب. لذلك تُقارن بيانات الكمية بالجودة والموارد المستخدمة، وتُراجع النتائج بحسب أمر التشغيل أو مركز العمل لتحديد مصدر التفاوت.
يوحد التقرير الجيد مصدر البيانات وتعريف المؤشر، حتى لا تعرض الأقسام أرقامًا متعارضة للمهمة نفسها. يحدد مسؤول التصنيع معنى «الكمية المنجزة» مثلًا، ووقت تسجيلها، والجهة المسؤولة عن تحديثها. ثم يربطها النظام بأمر التشغيل والمرحلة المعنية. إذا سجلت محطة التجميع الإنجاز، بينما لم يسجل الفحص استلام المنتج، تظهر فجوة تستدعي المعالجة بدل اعتبار الأمر مكتملًا تلقائيًا.
تساعد مراجعة النتائج مع مشرفي الورديات على تفسير ما لا توضحه الأرقام وحدها. قد يرتبط تأخر أمر إنتاج بانتظار فحص الجودة، أو غياب مادة عن محطة العمل، أو عدم جاهزية المعدة. يحدد الفريق السبب من سجل التشغيل وملاحظات العاملين، ثم يختار الإجراء المناسب. إذا كان السبب نقصًا في المهارة، يُطوّر الموظف في المهمة المطلوبة؛ وإذا كان الإجراء غير واضح، تُراجع تعليمات العمل.
تحتاج الإدارة إلى فصل أداء الفرد عن العوامل الخارجة عن سيطرته. فالعامل الذي ينتظر مادة أو صيانة لا يُعالج سبب تأخيره بمجرد مطالبته بزيادة سرعة العمل. لذلك يعرض التقرير وقت التوقف وسببه وموقعه، إلى جانب الإنتاج المنجز. وتتيح هذه القراءة للمشرف التمييز بين حاجة الموظف إلى دعم مهاري وعائق تشغيلي يتطلب تنسيقًا مع قسم آخر.
تتحول التقارير إلى أداة للتحسين عندما تقود إلى متابعة واضحة. يوثق المشرف المشكلة والإجراء المتخذ والجهة المسؤولة، ثم يراجع أثره في التقارير التالية. إذا تحسن إنجاز محطة بعد تعديل توزيع المهام، يمكن مقارنة نتائجها السابقة واللاحقة باستخدام المؤشرات نفسها. بهذه المراجعة، ترتبط جهود تطوير العاملين بأثر قابل للرصد، وتكتشف الإدارة فرص رفع الإنتاجية دون إغفال الجودة أو ظروف التشغيل.
يبدأ تطوير العاملين بنتائج التشغيل الفعلية، لا بتوقعات عامة. يساعد رفع مهارات الموظفين الحاليين وتطوير قدراتهم على تحقيق أهداف التصنيع المتقدم. ويساعد التقييم الدوري للعمالة على اكتشاف الأخطاء ومعالجتها وتطوير مهارات العامل بما يلائم القسم الذي يعمل فيه. كما يساهم تحديد دور كل موظف في تنظيم العمل الجماعي والحد من تداخل الأدوار، بما يدعم وضوح المسؤولية أثناء متابعة المهام.
يمكن استخدام مؤشرات الأداء في التقارير والتحليلات لتقييم الإنتاج وتحديد فرص التحسين. وتفيد مراجعة هذه المؤشرات في توجيه التطوير نحو احتياجات العمل، وربط متابعة الموظفين بما تكشفه نتائج التصنيع.
5. اتخاذ القرارات وحل المشكلات التشغيلية
تتحسن القرارات التشغيلية عندما ترى الإدارة أثر المشكلة عبر المصنع، لا داخل قسم واحد. يربط نظام تخطيط موارد المؤسسة بيانات الإنتاج والمبيعات والمشتريات والمخزون والمحاسبة، فتظهر العلاقة بين تأخر مادة وتوقف أمر تشغيل أو تغير موعد التسليم. وعند انخفاض إنتاجية مركز عمل، يستطيع المسؤول مراجعة المواد المتاحة وحالة الأوامر والتكاليف المرتبطة قبل تغيير خطة الإنتاج. يقلل هذا الترابط القرارات المبنية على أرقام منفصلة أو تقارير متعارضة.
تبدأ معالجة المشكلة بتحديد المؤشر الذي كشفها، ثم ربطه بالمكان والعملية والطلب المتأثر. فإذا أظهر التقرير تأخر أمر تصنيع، يراجع الفريق مراحل تنفيذه ووقت توقف المعدات وتوفر المواد وسجل الفحص. بعد ذلك يحدد السبب الأقرب، بدل معالجة العرض وحده. قد يرتبط التأخير بتعارض ترتيب الأوامر، أو انتظار اعتماد الجودة، أو عدم توافق خطة التشغيل مع الموارد المتاحة.
تساعد البيانات الآنية على ترتيب الأولويات عند تغير ظروف التشغيل. عندما يتأخر توريد مادة، يقارن المخطط أوامر الإنتاج التي تستخدمها ومواعيد تسليمها والبدائل المتاحة في الخطة. ثم يقرر أي أمر يمكن إعادة جدولته، وأي طلب يحتاج إلى الأولوية بسبب ارتباطه بمرحلة لاحقة. ويُسجل أثر القرار للإدارات المعنية، حتى لا يعالج قسم المشكلة بينما يستمر قسم آخر في استخدام الخطة السابقة.
يحتاج القرار الجيد إلى التمييز بين السبب والنتيجة. فزيادة تكلفة أمر إنتاج، مثلًا، قد تنتج عن ارتفاع استهلاك المواد أو تكرار إعادة التصنيع أو توقف آلة. يربط التحليل تكلفة الأمر ببيانات المواد ومراحل التشغيل والجودة، ثم يقارنها بالنتيجة الفعلية. عند ظهور انحراف، يتضح إن كان المطلوب تعديل متطلبات التصنيع، أو معالجة عيب في مرحلة محددة، أو مراجعة توزيع الموارد.
تتيح التوائم الرقمية اختبار سيناريوهات «ماذا لو» قبل تغيير الخطة الفعلية. يستطيع فريق التخطيط تصور أثر نقل أمر إنتاج إلى مركز عمل آخر أو تعديل تسلسل المهام، ثم تقييم الانعكاس المحتمل على الطاقة والمواعيد. تكشف المحاكاة نقاط التعارض مبكرًا، وتمنح الإدارة أساسًا لمقارنة البدائل. وتظل قيمة السيناريو مرتبطة بدقة البيانات التي تصف المعدات والعمليات والموارد المستخدمة في النموذج.
بعد تنفيذ القرار، يقارن الفريق النتائج بمؤشرات التشغيل التي كشفت المشكلة. إذا أعيد ترتيب الأوامر لمعالجة اختناق، تُراجع حالة التأخير والإنتاج في المركز المتأثر، إلى جانب أثر التغيير على المراحل التالية. وإذا لم يتحسن المؤشر، يعاد تحليل السبب بدل تكرار الإجراء نفسه. ويساعد توثيق المشكلة والقرار والنتيجة الإدارة على التعرف إلى الأنماط التشغيلية المتكررة.
تتطلب هذه المنهجية اتفاق الإدارات على مصدر البيانات وتعريف المؤشرات ومسؤولية تحديثها. فعندما يستخدم الإنتاج تعريفًا مختلفًا للإنجاز عن المبيعات، تصبح مقارنة الطلب بالتسليم مضللة. يضبط التكامل بين الأقسام هذه المعاني، ويجمع التقارير في صورة تدعم قرارًا واضحًا. ابدأ مراجعة قرارات المصنع التشغيلية على أساس البيانات المترابطة، وحدد مواضع التعارض التي تستنزف الوقت والموارد.
يساعد نظام ERP المتكامل على تحسين التنسيق بين إدارات المصنع ودعم اتخاذ القرار. كما يتيح توحيد متابعة المشكلة التعامل مع آثارها ضمن صورة مشتركة، وربط الإجراء المقترح بالبيانات التي استند إليها، بدل أن تنفذ كل جهة معالجة منفصلة. وبهذا يصبح تبادل المعلومات جزءًا من القرار نفسه، لا خطوة لاحقة لتفسير اختلاف النتائج.
تساعد التوائم الرقمية على تحديد المشكلات وتحسين الكفاءة التشغيلية والتخطيط باستخدام سيناريوهات «ماذا لو». ويمكن الاستفادة من نتائج هذه السيناريوهات لمقارنة البدائل قبل اعتماد التغيير، مع ربط التنفيذ الفعلي بمراجعة المؤشرات والنتائج. ويعزز الجمع بين التنسيق المؤسسي والتحليل والمحاكاة قدرة الفريق على اختيار استجابة أوضح للمشكلة ومتابعة أثرها التشغيلي.
Hajjaj.Pro
تقدم Hajjaj.Pro نظام المصانع وحلول التحول الرقمي للمساعدة على ربط البيانات التشغيلية باحتياجات الإدارة اليومية. عندما تتوزع معلومات الإنتاج والمخزون والتكاليف بين سجلات منفصلة، تصبح مراجعة الأداء وتحديد أسباب التعثر أكثر صعوبة. يساعد نظام المصانع على إدارة تخطيط الإنتاج ومتابعته والخامات والمخازن والمشتريات وتكاليف التصنيع والمبيعات والحسابات. كما تتيح حلول التحول الرقمي والأتمتة ربط الأنظمة وتوظيف الذكاء الاصطناعي لتحسين كفاءة الأعمال. إذا كنت تبحث عن تطوير إدارة مصنعك ببيانات أوضح وعمليات أكثر ترابطًا، اطلب تفاصيل أو ديمو من Hajjaj.Pro.
حوّل فرص التطوير إلى خطة تشغيلية
الخطوة التالية هي تحويل فرص التحسين إلى أولويات تنفيذية واضحة. ابدأ بتحديد العملية التي تستنزف وقت الفريق أو تعرقل تدفق العمل، ثم عيّن مسؤولًا عن متابعة التغيير ومؤشرًا لقياس أثره. بهذه الطريقة، لا يبقى التطوير هدفًا عامًا، بل يصبح مسارًا يمكن للإدارة مراجعته وربطه باحتياجات المصنع الفعلية.
اختر نقطة انطلاق محددة، مثل تحسين انسيابية أمر تشغيل أو توضيح مسؤوليات مرحلة إنتاجية. وثّق الوضع القائم، وحدد التغيير المطلوب، ثم راجع النتائج مع الفريق المعني. وإذا كانت الأولوية ربط بيانات التشغيل بالمعلومات الإدارية، فأدرج تكامل الأنظمة ضمن خطة تحسين كفاءة إدارة المصنع، مع مراعاة تسلسل التنفيذ واحتياجات الأقسام.
يتطلب الانتقال من التحليل إلى التنفيذ فهمًا دقيقًا لطريقة عمل المصنع وتحدياته. ناقش أولوياتك مع تواصل مع Hajjaj.Pro لتحديد مسار رقمي يناسب احتياجات الإدارة والتشغيل. ابدأ بخطوة واضحة، واجعل كل قرار يمهّد لعمليات أكثر انضباطًا وقدرة على التطور.