لا يكفي إصدار أمر تصنيع لمعرفة ما يحدث داخل المصنع؛ المطلوب متابعة تنفيذه وتكاليفه من البداية حتى اكتمال المنتج. ينظم نظام إدارة الإنتاج للمصانع أوامر التصنيع ومراحلها، ويربط متابعة الجودة والتكاليف والعمل الجاري وخطوط الإنتاج ضمن منظومة واحدة. بذلك تتضح حركة الإنتاج، وتصبح بياناته أساسًا لقرارات تشغيلية أدق.
تحتاج الإدارة إلى رؤية مترابطة، لا إلى معلومات موزعة بين سجلات وأقسام يصعب جمعها عند الحاجة. يوضح هذا المقال كيفية إدارة أوامر الإنتاج ومراحلها، ومتابعة الجودة والتكلفة والعمل الجاري وخطوط الإنتاج. كما يشرح دور تكامل بيانات الإنتاج والمخزون والمحاسبة في تكوين صورة تشغيلية أوضح، وما ينبغي أن يغطيه النظام كي يلائم واقع المصنع واحتياجاته. وبهذا يصبح اختيار الحل قرارًا مبنيًا على فهم العمليات، لا على قائمة مزايا عامة.
النقاط الرئيسية
- تابع أمر التصنيع من التخطيط والإصدار حتى التنفيذ والإغلاق، واربط كل مرحلة باحتياجاتها من المواد.
- ابنِ خطط الإنتاج وفق دورة المصنع، ووصل بيانات الإنتاج بالمخزون والمبيعات والمحاسبة لتوضيح حركة المواد والمنتجات.
- ميّز بين أنواع أوامر الإنتاج بحسب غرضها وطريقة التصنيع، لتحديد مسار التنفيذ والموارد المطلوبة لكل أمر.
- سجّل نتائج الفحص والهدر وتكاليف المواد والعمالة، ثم استخدم التقارير لمقارنة الأداء الفعلي بالمخطط.
- راقب العمل الجاري وتوقفات الخطوط واختناقاتها، وحدد مواضع إعادة توزيع الأحمال لتحسين تدفق الإنتاج.
إدارة أوامر الإنتاج ومراحل التصنيع
يبدأ ضبط التصنيع بأمر إنتاج يحدد ما سينتجه المصنع، ثم يتابع انتقاله بين مراحل العمل حتى الإغلاق. يتيح نظام إدارة الإنتاج للمصانع إنشاء عدد غير محدود من أوامر الإنتاج، مع قوالب مخصصة وجداول للمواد. ويساعد معالج تكوين الأمر على تنظيم بيانات التصنيع قبل بدء التنفيذ، بدلاً من توزيع تفاصيل الأمر بين سجلات منفصلة.
قبل إصدار الأمر، تُراجع قائمة المواد لتحديد مكونات المنتج والكميات المطلوبة. وتدعم القائمة مستويات متعددة من المكونات، ما يتيح تمثيل المنتج المركب وأجزائه الفرعية ضمن بنية واحدة. بعد ذلك، تُربط المواد بمراحل التصنيع ومحطات العمل ذات الصلة. فإذا تطلب المنتج تجميع مكونات وسيطة قبل التركيب النهائي، يوضح تسلسل المواد والإنتاج هذه المستويات.
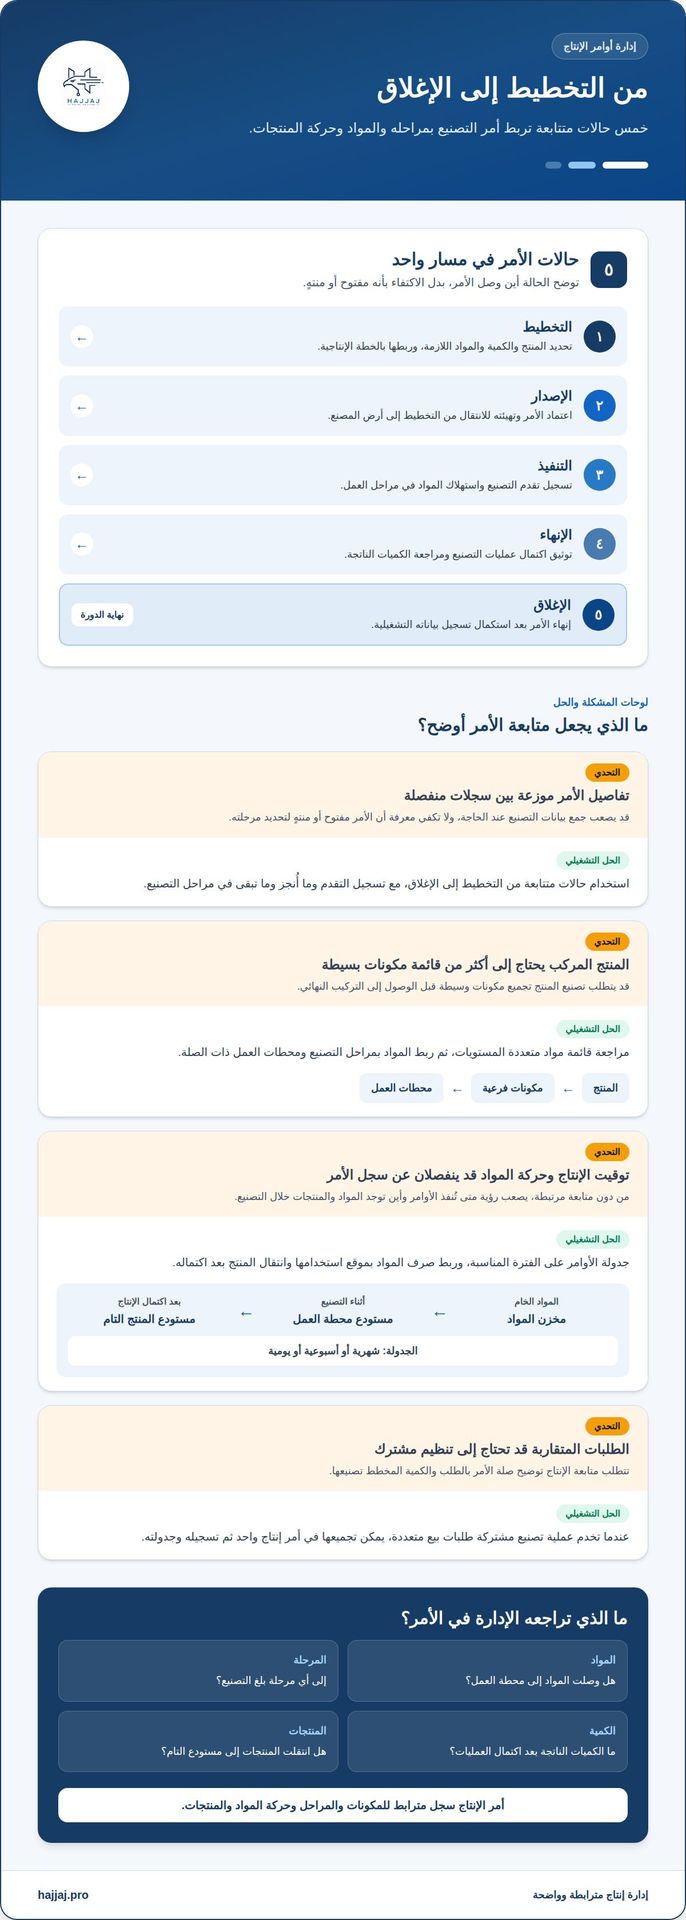
تُدار دورة الأمر عبر حالات واضحة، لكل منها وظيفة تشغيلية:
- التخطيط: تحديد المنتج والكمية والمواد اللازمة، وربطها بالخطة الإنتاجية.
- الإصدار: اعتماد الأمر وتهيئته للانتقال من التخطيط إلى أرض المصنع.
- التنفيذ: تسجيل تقدم التصنيع واستهلاك المواد في مراحل العمل.
- الإنهاء: توثيق اكتمال عمليات التصنيع ومراجعة الكميات الناتجة.
- الإغلاق: إنهاء الأمر بعد استكمال تسجيل بياناته التشغيلية.
يساعد هذا التسلسل على تحديد موقع كل أمر في الدورة، بدل الاكتفاء بمعرفة أنه مفتوح أو منتهٍ. فإذا كان الأمر قيد التنفيذ، يستطيع مسؤول الإنتاج متابعة ما أُنجز وما تبقى. أما ظهوره في مرحلة التخطيط فيوضح أنه لم ينتقل بعد إلى التنفيذ. وتمنح الحالات المتتابعة فرق الإنتاج والإدارة مرجعًا موحدًا لمراجعة تقدم الأوامر.
تدعم الجدولة تنظيم الأوامر على فترات شهرية أو أسبوعية أو يومية. يحدد المصنع الفترة المناسبة وفق إيقاع التخطيط الذي يتبعه، ثم يرتب الأوامر بحسب مواعيد التنفيذ والموارد المتاحة. كما يمكن تجميع أوامر بيع في أمر إنتاج واحد عندما تخدم عملية التصنيع المشتركة تلك الطلبات. بعد التجميع، تُسجل الأوامر وتُجدول بما يوضح صلتها بالطلب والكمية المخطط تصنيعها.
تشمل إدارة الأمر حركة المواد بين مواقع التخزين والعمل. تُنقل المواد الخام المطلوبة من مخزنها إلى مستودع محطة العمل لاستخدامها في التصنيع. وعند اكتمال الإنتاج، تنتقل المنتجات إلى مستودع المنتجات تامة الصنع. يربط هذا المسار صرف المواد بموقع استخدامها، ويوضح موضع المنتجات بعد التصنيع، بدل فصل حركة المخزون عن سجل الأمر.
عند مراجعة أمر محدد، تتبع الإدارة خطواته من قائمة المواد والجدولة إلى الإصدار والتنفيذ والإنهاء والإغلاق. وتكشف المراجعة ما إذا كانت المواد قد وصلت إلى محطة العمل، وأي مرحلة بلغها التصنيع، وما إذا انتقلت المنتجات إلى مستودع التام. بهذه البيانات، يصبح أمر الإنتاج سجلًا مترابطًا للمكونات والمراحل والحركة، لا مجرد توجيه لبدء التصنيع.
ويتيح نظام سلس إنشاء عدد غير محدود من أوامر الإنتاج والقوالب المخصصة لها وجداول المواد باستخدام معالج تكوين أوامر الإنتاج. كما يمكنه تجميع أوامر البيع في أمر إنتاج واحد، وجدولة أوامر الإنتاج وتسجيلها. وتتيح هذه الإمكانات تنظيم إعداد الأوامر وجدولتها وتسجيلها ضمن سير العمل نفسه، مع إبقاء مراحل الأمر وحركة المواد مرتبطة بعملية التصنيع.
وتشمل دورة أوامر الإنتاج حالات التخطيط والإصدار والتنفيذ والإنهاء والإغلاق، فيما يتيح نظام إدارة الإنتاج جدولة الإنتاج شهريًا أو أسبوعيًا أو يوميًا. وينقل نظام سلس المواد الخام اللازمة لأمر الإنتاج من مخزن المواد الخام إلى مستودع محطة العمل، ثم ينقل المنتجات المصنعة إلى مستودع المنتجات تامة الصنع بعد اكتمال التصنيع. وهكذا يمكن ترتيب توقيت الإنتاج، ومراجعة الحالة التشغيلية، وربط انتقال المواد والمنتجات بمراحل التصنيع ضمن متابعة متصلة للأمر.
أساسيات إدارة الإنتاج
تبدأ إدارة الإنتاج بتحويل طلبات السوق والطاقة المتاحة إلى خطة قابلة للتنفيذ. يمكن إعداد الخطة وفق دورة التخطيط التي يعتمدها المصنع، وتحديد المنتجات المطلوب تصنيعها والمواد الواجب توفيرها والطاقة الإنتاجية المتاحة. فمصنع ينتج أصنافًا موسمية قد يراجع خطته دوريًا، بينما تساعد الخطة طويلة المدى على تقدير الاحتياجات العامة من المواد والطاقة. ولا تكفي الخطة وحدها؛ ينبغي ربطها ببيانات المخزون والعمليات الفعلية لتعديل الأولويات عند تغير الطلب أو توافر المواد.
يختلف نظام إدارة الإنتاج عن تخطيط موارد المؤسسة ونظام تنفيذ التصنيع في نطاق العمل. يركز نظام الإنتاج على تخطيط عمليات التصنيع ومواردها، بينما يغطي تخطيط موارد المؤسسة وظائف الشركة الأوسع، مثل المحاسبة والمبيعات والموارد البشرية. أما نظام تنفيذ التصنيع فيركز على متابعة التنفيذ في أرض المصنع وتسجيل بيانات التشغيل.
يشكل المخزون أساسًا مباشرًا لقرار الإنتاج. يتيح التكامل بين وحدتي الإنتاج والمخزون تتبع المواد الخام والمنتجات تحت التصنيع والمنتجات تامة الصنع. بذلك ترى الإدارة المادة قبل استخدامها، وتتابع انتقالها خلال التصنيع، ثم تعرف ما أصبح جاهزًا للتسليم أو التخزين. ويساعد تخطيط المخزون على توفير المواد عند الحاجة، بدل الاحتفاظ بكميات كبيرة. فعندما تكشف الخطة حاجة خط إنتاج إلى مكوّن، توضح بيانات المخزون المتاح وما يلزم تدبيره قبل بدء العمل.
يربط نظام إدارة الإنتاج للمصانع التخطيط بحركة الموارد والبيانات التشغيلية. وتزداد قيمة هذا الربط عند اتصال معلومات الإنتاج بالمخازن والمحاسبة والمبيعات والموارد البشرية. فالمبيعات توضح الطلبات، والمخزون يبين توافر المواد، والمحاسبة تستقبل البيانات المالية، والموارد البشرية ترتبط بتوزيع العاملين. لا يعني التكامل أن كل وحدة تؤدي الوظيفة نفسها، بل يجعل البيانات ذات الصلة متاحة ضمن سير العمل. وعند تغير أولوية طلب بيع، تستطيع الإدارة مراجعة أثر القرار على الخطة والمواد والموارد قبل تعديل التنفيذ.
- التخطيط: تحديد المنتجات والكميات وفق دورة سنوية أو ربع سنوية أو شهرية.
- مراجعة المواد: مقارنة احتياجات الخطة بمخزون الخام والمنتجات تحت التصنيع.
- تنسيق الموارد: ربط الخطة ببيانات المخازن والمبيعات والمحاسبة والموارد البشرية.
- متابعة الانحراف: مراجعة أثر نقص مادة أو تغير طلب على الأولويات التشغيلية.
تتحول الخطة إلى أداة إدارية عندما توضح العلاقة بين الطلب والمواد والطاقة والموارد. لذلك تُراجع البيانات المرتبطة بكل قرار، لا حجم الإنتاج وحده. إذا تغير طلب المبيعات، تُراجع أولويات التصنيع وتوافر المواد. وإذا كانت المادة متاحة جزئيًا، يظهر أثر ذلك على جاهزية الخطة. وعند اكتمال المنتجات، تميز بيانات المخزون بينها وبين المواد الخام والعمل الجاري. يمنح هذا الترابط الإدارة أساسًا لتنسيق الأقسام ومعالجة التعارض قبل أن يؤدي إلى تعطيل.
أنواع أوامر الإنتاج
لا يوجد تصنيف واحد لأوامر الإنتاج يناسب كل المصانع؛ إذ يتحدد التصنيف العملي بحسب سبب التصنيع وطريقة تلبية الطلب ومسار التنفيذ. قد يبدأ الأمر من طلب بيع محدد أو من خطة إنتاج دورية، ثم يوضح المنتج والكمية والمواد المطلوبة. ويساعد فصل هذه الحالات على معرفة سبب فتح الأمر وربط أولويته بالطلب أو بالخطة، وتحديد ما إذا كان الإنتاج مخصصًا لعميل أو لتجهيز المخزون.
يمكن تنظيم الأوامر بحسب مصدر الحاجة إليها. أمر مرتبط بالبيع يستند إلى طلبات العملاء، وقد تُجمع طلبات بيع متعددة في أمر إنتاج واحد إذا كان تصنيعها المشترك مناسبًا. أما الأمر الناتج من خطة الإنتاج، فيرتبط باحتياج المصنع المقرر ضمن تخطيط شهري أو أسبوعي أو يومي. يوضح هذا التفريق العلاقة بين الأمر والطلب، ويعين الإدارة على فهم سبب إدراجه في الجدول، بدلاً من التعامل مع جميع الأوامر بالطريقة نفسها.
- أمر مرتبط بطلب بيع: يربط التصنيع بكمية مطلوبة، ويمكن تجميع أوامر البيع في أمر إنتاج واحد عندما تتوافق احتياجاتها.
- أمر نابع من الخطة: يستند إلى خطة المصنع، ويُجدول مع الأوامر الأخرى وفق فترة التخطيط المعتمدة.
- أمر يعتمد على الآلات: يوضح خط الإنتاج ومحطات العمل التي تنفذ العمليات باستخدام الآلات.
- أمر يعتمد على التجميع اليدوي: ينظم خطوات العمل اليدوي ومراحل تجميع مكونات المنتج.
يفيد تصنيف الأوامر بحسب مسار التنفيذ عندما تختلف طرق تصنيع المنتجات. فالأمر المعتمد على الآلات يحتاج إلى تحديد محطات العمل وتسلسل العمليات، بينما يتطلب أمر التجميع اليدوي وصف خطوات تركيب المكونات. وقد يجمع المنتج الواحد بين النوعين، فتُشكّل آلة أحد مكوناته قبل انتقاله إلى التجميع اليدوي. يوضح توثيق المسارين ترتيب الخطوات، ويساعد على توزيع العمل بحسب طبيعة كل مرحلة، دون الخلط بين تقدم الآلة ومخرجات التجميع.
ينبغي أن يعكس الأمر أيضًا مستوى تعقيد المنتج. تدعم قائمة المواد مكونات متعددة المستويات، ما يتيح تمييز المنتجات الوسيطة عن المنتج النهائي. في منتج يتكون من هيكل ووحدة داخلية، تُسجل المكونات ضمن بنية المواد، ثم يظهر أثرها في تخطيط الاحتياج وترتيب التصنيع. وإذا كان إنتاج الوحدة الداخلية يسبق التجميع، يوضح ترتيب المكونات تسلسل العمل والمواد الواجب توافرها لكل مرحلة.
لا يكفي اختيار نوع الأمر عند إنشائه؛ بل ينبغي أن تتوافق بياناته مع غرضه. يربط أمر البيع الإنتاج بالطلب، بينما يوضح أمر الخطة سبب إدراجه. ويبيّن تصنيف المسار ما إذا كان التنفيذ آليًا أو يدويًا أو يجمع بينهما. بعد ذلك، تُراجع الكمية والمواد وجدولة العمل، وتُسجل مراحل التنفيذ وفق المسار المحدد. بهذه الطريقة تستطيع الإدارة مقارنة الأوامر بحسب مصدرها وطريقة تنفيذها وتحليل احتياجاتها، دون افتراض أن كل منتج يمر بالعمليات نفسها.
عمليًا، يبدأ الاختيار بتحديد سبب التصنيع، ثم مسار المنتج ومكوناته وربط بياناته بجدول العمل. فإذا كان الأمر يخدم طلب بيع، تُحفظ صلته به؛ وإذا كان جزءًا من خطة، يُدرج في جدولها. ثم يحدد المصنع محطات الآلات أو خطوات التجميع اليدوي، ويضبط قائمة المواد وفق مستويات المنتج. ينتج عن ذلك سجل أوضح لمقارنة الأوامر ومراجعة الموارد المطلوبة قبل بدء التنفيذ.
إدارة الجودة وتكاليف الإنتاج
تبدأ رقابة الجودة بتسجيل ما يحدث في كل مرحلة، لا بفحص المنتج النهائي وحده. يسجل نظام إدارة الإنتاج كميات الإنتاج والهدر ونتائج الفحص في كل مرحلة. ويمكن إعداد قوائم فحص مرتبطة بالعمليات وأخذ عينات للفحص الدوري. بذلك يرصد فريق الجودة العيوب عند ظهورها، ويحدد المرحلة التي تحتاج إلى معالجة قبل انتقال المنتج إلى الخطوة التالية.
يعتمد تحديث المخزون على اعتماد المنتج. يمكن تأخير إضافة الكميات المنتجة إلى المخزون حتى يعتمدها قسم الجودة ومدير المشروع. فإذا أُنتجت دفعة تنتظر الفحص، تبقى حالتها مميزة عن الكميات المقبولة. ويساعد هذا الفصل على عدم احتساب المنتج غير المعتمد ضمن الجاهز، كما يتيح توثيق قرار القبول أو تسجيل عدم المطابقة ضمن مسار الإنتاج.
تعرض سجلات الجودة كميات الإنتاج في كل مرحلة والتالف والهالك وحالات عدم المطابقة. وتُجمع البيانات في تقارير دورية لمتابعة الاتجاهات ومقارنة الأداء بين الفترات. فإذا ارتفع التالف في مرحلة معينة، يمكن مراجعة نتائج الفحص وسجل التشغيل الخاص بها. وتساعد قوائم الفحص والعينات الدورية على تحويل الملاحظات إلى بيانات قابلة للتحليل بدل الاعتماد على تقديرات عامة.
تمتد الرقابة إلى تكلفة المنتج. يدعم النظام احتساب تكلفة المواد والعمالة والمصاريف الصناعية، ثم مقارنة التكلفة الفعلية بالتكلفة القياسية. فمثلًا، إذا بلغت تكلفة إنتاج ألف وحدة ثمانين ألف جنيه مصري، تكون تكلفة الوحدة ثمانين جنيهًا مصريًا. يوضح هذا الحساب أثر الكميات والتكاليف المسجلة، لكنه لا يكشف وحده سبب الانحراف؛ لذلك تُراجع عناصر التكلفة كلٌّ على حدة.
- المواد: تُربط الكميات المصروفة للمنتج باحتياجات التصنيع المسجلة.
- العمالة: تُراجع تكلفة العمل المرتبطة بعمليات الإنتاج.
- المصاريف الصناعية غير المباشرة: تُوزع وفق معيار مناسب، مثل ساعات التشغيل أو عدد الوحدات أو الوقت المستغرق.
- الانحراف: تُقارن التكلفة الفعلية بالقياسية لتحديد العنصر الذي غيّر تكلفة المنتج.
تتضح أهمية القياس عندما ترتفع كلفة العيوب أو إعادة العمل. قد تبلغ تكلفة الجودة خمسة عشر إلى عشرين بالمئة من إيرادات المبيعات في بعض الصناعات عند غياب إدارة فعالة للجودة. كما تشهد مصانع تطبق أنظمة تتبع متقدمة انخفاضًا في عيوب المنتج بنسبة تصل إلى عشرين بالمئة. تظل هذه النتائج مرتبطة بسياق الصناعة والتطبيق، لذلك تُستخدم المؤشرات لفهم الأداء لا لوعد كل مصنع بنتيجة واحدة.
تربط التقارير بين الجودة والتكلفة وكفاءة خطوط الإنتاج. ويمكن متابعة نسب الهدر وتكاليف الإنتاج وانحرافات الزمن ومؤشر الكفاءة الشاملة للمعدات. وعند قراءة هذه المؤشرات مع نتائج الفحص، تستطيع الإدارة تمييز أثر توقف الخط عن أثر المواد المهدرة أو تكرار العمل. وهكذا يرتبط قرار التحسين ببيانات المرحلة والتكلفة، لا برقم إجمالي يخفي مصدر الخلل.
عند تنظيم دورة الإنتاج داخل نظام سلس لإدارة المصانع، تُسجل كميات الإنتاج والهدر، ويمكن تأخير تحديث المخزون إلى أن يعتمد قسم الجودة ومدير المشروع الكميات المنتجة. كما يمكن إعداد قوائم فحص لكل مرحلة وأخذ عينات للفحص الدوري، ثم تسجيل الإنتاج في مراحله وتتبع التالف والهالك وحالات عدم المطابقة. تجمع هذه الوظائف بيانات الفحص والتشغيل في سجل يمكن الرجوع إليه عند مراجعة الأداء.
وتدعم التقارير الأسبوعية والشهرية متابعة الجودة عبر الفترات، فيما تعرض تقارير كفاءة الخطوط مؤشر OEE ونسب الهدر وتكاليف الإنتاج وانحرافات الزمن. وتكتسب قراءة هذه البيانات أهمية إضافية لأن تكلفة الجودة قد تبلغ 15-20% من إيرادات المبيعات في بعض الصناعات عند غياب إدارة فعالة للجودة. ويساعد جمع سجلات المراحل مع مؤشرات الخط والتكلفة على وضع عناصر الجودة والتشغيل ضمن صورة واحدة للمراجعة، بدلاً من التعامل مع كل مؤشر بمعزل عن الآخر.
إدارة العمل قيد التنفيذ وخطوط الإنتاج
يمثل العمل الجاري كل منتج بدأ تصنيعه ولم يصل بعد إلى مرحلة المنتج التام. لذلك تحتاج الإدارة إلى معرفة موقعه الحالي والعملية التي أنجزها والخطوة التالية المطلوبة. تعرض لوحة التحكم الإنتاج الجاري، فتساعد المسؤول على التمييز بين أمر لم يبدأ وآخر ينتقل بين محطات العمل وثالث ينتظر استكمال عملية. وتربط هذه الرؤية متابعة الأوامر بحالة التشغيل الفعلية، بدل الاعتماد على تحديثات متفرقة.
تختلف خطوط الإنتاج بحسب طبيعة المنتج وطريقة تصنيعه. يمكن إعداد قوالب لمسار يعتمد على الآلات أو على العمليات اليدوية والتجميع أو يجمع بينهما. يحدد القالب تسلسل محطات العمل وطبيعة العملية في كل محطة. فقد يمر مكوّن عبر آلة أولًا، ثم ينتقل إلى محطة تجميع يدوي. ويوضح توثيق المسارين ضمن خط الإنتاج موضع العمل الجاري، ويمنع الخلط بين إنجاز العملية الآلية واكتمال التجميع.
تكشف متابعة تقدم الأوامر الاختناقات قبل أن تتسبب في تراكم العمل بالمراحل اللاحقة. فإذا تراكمت المنتجات عند محطة تجميع بينما تعمل محطة أخرى بوتيرة أقل، يستطيع المسؤول دراسة إعادة توزيع الأحمال بين الخطوط. يعتمد القرار على حالة الأوامر المفتوحة وكمية العمل في كل محطة والموارد المتاحة. ولا يكفي النظر إلى عدد المنتجات في نهاية الخط؛ فمقارنة التقدم بين المحطات توضح موضع بطء التدفق والعملية التي تحتاج إلى معالجة.
يتطلب تحليل التوقف تسجيل سببه وربطه بأمر الإنتاج والعاملين المسؤولين عنه. تساعد هذه البيانات على التمييز بين توقف بسبب آلة أو انتظار مادة أو تعثر في خطوة يدوية، ومقارنة الحالات المتكررة ومراجعة أثرها في تقدم الأمر. كما يوضح تسجيل المسؤوليات تسليم العمل بين المحطات، بدل الاكتفاء بملاحظة توقف الإنتاج دون معرفة موضع التعطل أو ظروفه.
- لوحة المتابعة: تعرض الإنتاج الجاري والأوامر المفتوحة والمنتهية.
- تقارير الكميات: تبين الإنتاج اليومي للآلات وعمليات التجميع اليدوي.
- سجل التوقف: يوثق سبب توقف الأمر والعاملين المرتبطين به.
- مؤشرات الخط: تعرض التكاليف والكفاءة الشاملة للمعدات.
عند اكتمال الإنتاج، يُحدّث المخزون، فتنتقل بيانات المنتج من العمل الجاري إلى الكمية المنتجة. ويساعد ذلك على مطابقة تقارير الأوامر مع حركة المخزون، دون احتساب المنتجات غير المكتملة ضمن التامة. وتتيح تقارير الإنتاج اليومية مقارنة مخرجات الآلات بالتجميع اليدوي، ومراجعة الأوامر المفتوحة والمنتهية إلى جانب التكاليف ومؤشر الكفاءة الشاملة للمعدات. وعند تحليل هذه المؤشرات مع أسباب التوقف، تتضح الصلة بين أداء الخط ونتيجة الإنتاج.
يتطلب توثيق العمليات وإمكانية تتبعها مسار تدقيق واضحًا لكل خطوة إنتاجية وفق معايير المنظمة الدولية للتوحيد القياسي. وتتطلب معايير ISO توثيق العمليات وإمكانية تتبعها ووجود مسار تدقيق واضح لكل خطوة إنتاجية. وعند مراجعة أمر، يمكن تتبع محطة التنفيذ، والتوقفات المسجلة، والكميات المنجزة، ثم مقارنة هذه المعلومات بحالة المخزون والتقرير اليومي. هذا التسلسل يجعل مراجعة الأداء مبنية على سجل تشغيلي، لا على تقدير عام.
إذا كانت متابعة العمل الجاري وتوازن الخطوط تحديًا تشغيليًا، فاستكشف حلول إدارة المصانع وتنظيم خطوط الإنتاج لربط حالة الأوامر بالتقارير ومؤشرات التشغيل.
Hajjaj.Pro
تقدم Hajjaj.Pro نظام المصانع وحلول التحول الرقمي التي تجمع أنظمة تخطيط موارد المؤسسة الحديثة مع الذكاء الاصطناعي وإنترنت الأشياء. وتساعد حلولها على تنظيم بيانات الإنتاج وربطها باحتياجات التشغيل، بما في ذلك أوامر التصنيع والعمل الجاري والجودة والتكاليف. ويجمع النظام وحدات المبيعات والمخزون والمشتريات والإنتاج والمالية ضمن منصة واحدة، كما تشمل قدراته المدعومة بالذكاء الاصطناعي تحليل المبيعات والتنبؤ بالطلب واكتشاف الأخطاء. ابدأ بتحديد دورة الإنتاج وخطوط المصنع والبيانات التي تحتاج الإدارة إليها لاتخاذ قراراتها، ثم اطلب تفاصيل أو ديمو من Hajjaj.Pro لمناقشة متطلبات إدارة الإنتاج والمصانع.
اجعل الخطوة التالية قرارًا تشغيليًا واضحًا
ابدأ بتحديد القرار الذي تحتاج إدارة المصنع إلى اتخاذه بوضوح أكبر، مثل ترتيب الأولويات أو فهم أثر التغييرات على سير العمل أو توحيد الرؤية بين فرق التشغيل والإدارة. بعد ذلك، حدد البيانات اللازمة لهذا القرار، والمسؤول عن تحديثها، وطريقة إدخالها في إجراءات العمل اليومية. بهذه الخطوة يرتبط اختيار نظام إدارة الإنتاج للمصانع باحتياج فعلي، لا بمجرد إضافة تقنية جديدة.
حين تتضح الأولويات، يصبح الانتقال إلى إدارة رقمية أكثر تنظيمًا: تتفق الفرق على طريقة العمل، وتُبنى المتابعة حول المعلومات التي تحتاجها الإدارة فعلًا. ناقش متطلبات المصنع وسياق عملياته مع Hajjaj.Pro، واطلب استشارة لتحديد مسار مناسب لتطوير الإدارة الصناعية.
تواصل مع Hajjaj.Pro لبدء النقاش حول احتياجات مصنعك، واتخذ الخطوة التالية نحو قرارات تشغيلية أكثر وضوحًا.