زيادة الجهد اليدوي لا تعني سيطرة أكبر على المصنع. ينظم برنامج إدارة العمليات الصناعية المهام المتكررة، ويربط إدارة الأصول وتخطيط الإنتاج ومتابعة التشغيل اليومي ضمن سير عمل أوضح. يساعد ذلك على فهم ما يجري في المصنع والاستجابة لتعطل المعدات أو تغير الأولويات.
يتطلب الإنتاج تنسيقاً مستمراً بين الموارد والمهام ومراحل التصنيع. لكن المتابعة المتفرقة تصعّب الربط بينها وتحد من وضوح الصورة التشغيلية. يساعد تنظيم البيانات والعمليات في نظام واحد على تنفيذ العمل ومتابعته بوضوح أكبر.
يوضح هذا المقال كيف يدعم البرنامج أتمتة الأعمال المتكررة وإدارة الأصول، إلى جانب تخطيط الإنتاج ومتابعة التشغيل اليومي. كما يستعرض معايير اختيار نظام يلائم احتياجات المنشأة، ودور الحلول الرقمية في ربط الإدارة الصناعية والتعامل مع المتغيرات.
النقاط الرئيسية
- حدّد المهام المتكررة ونقاط تسليم العمل لتعرف أين تساعد الأتمتة على تنظيم التنفيذ وتقليل المتابعة اليدوية.
- اربط متابعة الإنتاج بحالة العمليات والموارد، لتكوين صورة أوضح عن سير العمل داخل المنشأة.
- وازن خطة الإنتاج مع الطلب والقدرة الإنتاجية، واجعل الجدولة قابلة للتعديل عند تغير الأولويات.
- افهم الفرق بين أنظمة تخطيط موارد المؤسسة وتنفيذ التصنيع والتحكم الإشرافي، واختر نطاق النظام وفق احتياجات التشغيل.
- استكشف كيف تدعم حلول التحول الرقمي والذكاء الاصطناعي إدارة المصانع وتطوير العمليات الصناعية.
أتمتة المهام المتكررة
تبدأ الأتمتة بتحديد المهمة المتكررة وتوثيق مدخلاتها ونتيجتها والمسؤول عنها. في المصنع، قد تكون المهمة تسجيل طلب صيانة، أو تحديث حالة أمر إنتاج، أو إعداد بيانات العمل للفوترة. ينظم برنامج إدارة العمليات الصناعية هذه الخطوات في مسار واضح، بدلاً من إعادة إدخال البيانات يدوياً كل مرة. ولا تعني الأتمتة إلغاء دور الموظف، بل تنظيم ما يمكن تنفيذه آلياً وتحديد ما يحتاج إلى مراجعة أو قرار بشري.
خذ طلب صيانة لمعدة إنتاج مثالاً. يبدأ المسار بتسجيل البلاغ ووصف المعدة والعطل، ثم إسناد المهمة إلى المسؤول المناسب وتحديث حالتها مع تقدم العمل. عند إغلاق الطلب، تبقى بيانات التنفيذ متاحة للمتابعة بدلاً من تشتتها بين الرسائل والسجلات. ويُحدد الإسناد وفق متطلبات المهمة وخبرة المسؤول، لا وفق عامل واحد مثل القرب الجغرافي. فملاءمة الخبرة جزء أساسي من قرار التوجيه.
لكي تكون الأتمتة عملية، تُبنى كل مهمة على بيانات محددة. قد تشمل معلومات الفوترة الوقت المستغرق، والأدوات والمواد المستخدمة، وحالة العمل، وتوقيع العميل الرقمي، وصور التنفيذ. يساعد توحيد الحقول على وصف العمل باتساق وإنشاء سجل أوضح لما أُنجز. أما ترك حقل أساسي من دون تعريف، فقد يؤدي إلى اختلاف التسجيل بين الموظفين ويصعّب مراجعة الحالات المتشابهة.
- حدّد نقطة بدء المهمة، مثل تسجيل طلب أو اعتماد أمر عمل.
- عيّن المسؤول عن كل انتقال، مثل الإسناد أو تحديث الحالة.
- وحّد البيانات المطلوبة عند التنفيذ والإغلاق والفوترة.
- أضف خطوة مراجعة بشرية للقرارات التي تعتمد على الخبرة.
توضح هذه الخطوات الفرق بين أتمتة العمل والتحكم الكامل فيه دون تدخل. يمكن تنظيم مسار طلب العمل، لكن تقييم سبب عطل المعدة يظل مرتبطاً بالفحص الفني. كما يفيد توثيق العمل بالصور أو تسجيل الأدوات المستخدمة حين يخدم المهمة فعلياً، لا حين يصبح إدخالاً شكلياً. لذلك، ينبغي ربط كل حقل بقرار أو متابعة أو سجل مطلوب.
قبل تعميم مسار مؤتمت في المنشأة، اختبره على مهمة متكررة واحدة. راجع المدخلات وتسلسل المسؤوليات والحالات الاستثنائية، ثم عدّل المسار إذا تعذر إكماله عند غياب معلومة أو تغير حالة العمل. يكشف الاختبار نقاط التعطيل من دون افتراض أن العمليات الأخرى مطابقة. وبعد استقرار الإجراء، طبّق النهج على مهام مشابهة مع مراعاة اختلافاتها التشغيلية. هكذا تصبح المهام المتكررة قابلة للتتبع، وتبقى القرارات الفنية بيد أصحاب الخبرة.
إدارة الإنتاج في المنشآت الصناعية
تبدأ إدارة الإنتاج بتحويل الطلب إلى خطة تنفيذ مترابطة. يحدد المسؤول المنتج المطلوب، ومراحل تصنيعه، والموارد اللازمة لكل مرحلة. وفي مصنع ينتج أصنافاً متعددة، قد يتطلب الأمر توزيع العمل على خطوط مختلفة أو ترتيب أوامر التشغيل حسب الأولوية. يعرض برنامج إدارة العمليات الصناعية الصلة بين الطلب والقدرة الإنتاجية والمواد المتاحة، حتى تعكس الخطة واقع المصنع بدلاً من أن تبقى جدولاً منفصلاً عنه.
تحتاج الخطة إلى المراجعة عند تغير الطلب أو تأخر مادة لازمة للتصنيع. لذا تتطلب إدارة الإنتاج تخطيطاً واستعداداً للمتغيرات، لا التمسك بجدول لم يعد يلائم الظروف. تبدأ المراجعة بمقارنة الطلبات بالطاقة الإنتاجية المتاحة، ثم تحديد الأوامر التي يلزم تعديلها. وإذا تأخرت مادة لمنتج معين، يمكن إعادة ترتيب الأعمال التي لا تعتمد عليها بدلاً من تعطيل مراحل أخرى. ويراعي القرار أثر التغيير في تسلسل الإنتاج والموارد المطلوبة.
يربط تخطيط احتياجات المواد بين متطلبات الإنتاج والمواد اللازمة لكل أمر. وتساعد أدوات ضبط الجودة على متابعة مطابقة العمل للمعايير المعتمدة في المنشأة. مثلاً، عند إصدار أمر إنتاج لصنف معين، تُراجع المواد ومراحل التصنيع، ثم تُسجل نتائج الفحص عند نقاط العمل المناسبة. وإذا ظهرت ملاحظة جودة، تُربط بالمرحلة المعنية لتحديد موضع المعالجة، بدلاً من الاكتفاء بملاحظة عامة عن المنتج النهائي.
- ربط أوامر الإنتاج بالطلب والمواد والقدرة المتاحة.
- تحديث الخطة عند تغير الطلب أو توفر المواد.
- تسجيل ملاحظات الجودة عند مراحل التصنيع المناسبة.
- مقارنة تقدم التنفيذ بالخطة لتحديد مواضع التأخير.
تمنح متابعة الإنتاج في الوقت الفعلي رؤية أوضح لحالة أوامر العمل أثناء التنفيذ. يعرف المسؤول ما بدأ، وما ينتظر، وأين يحتاج المسار إلى تدخل. وإذا تأخر أمر على خط الإنتاج، تساعد هذه الرؤية على فحص السبب التشغيلي وأثره في الأعمال اللاحقة. والأهم ربط حالة التنفيذ بأمر ومرحلة محددين، حتى تكون البيانات واضحة وقابلة للاستخدام في اتخاذ القرار.
تساعد أنظمة التخطيط والجدولة المتقدمة على تحسين استغلال الطاقة وموازنة الطلب مع القدرة الإنتاجية والحد من التأخير. يبدأ تطبيقها بفهم القيود المؤثرة في ترتيب الأوامر، مثل توافر الموارد وتسلسل مراحل التصنيع. ثم تُراجع الجدولة عند تغير الأولويات، وتُقارن الخطة المحدّثة بحالة التنفيذ. بذلك يصبح التخطيط عملية مستمرة، لا قراراً منفرداً ينفصل عن سير الإنتاج.
لإدارة الإنتاج ومتابعته، اربط المنشأة بين الطلب وأمر الإنتاج والمواد وفحوص الجودة وحالة التنفيذ. تكشف هذه الروابط الفرق بين الخطة والعمل الفعلي، وتوفر أساساً عملياً لتعديل الجدولة. وعندما تكون العمليات واضحة ومترابطة، يصبح التعامل مع تغير الطلب أكثر تنظيماً، وتغدو بيانات المصنع مدخلاً لتحسين القرارات اليومية.
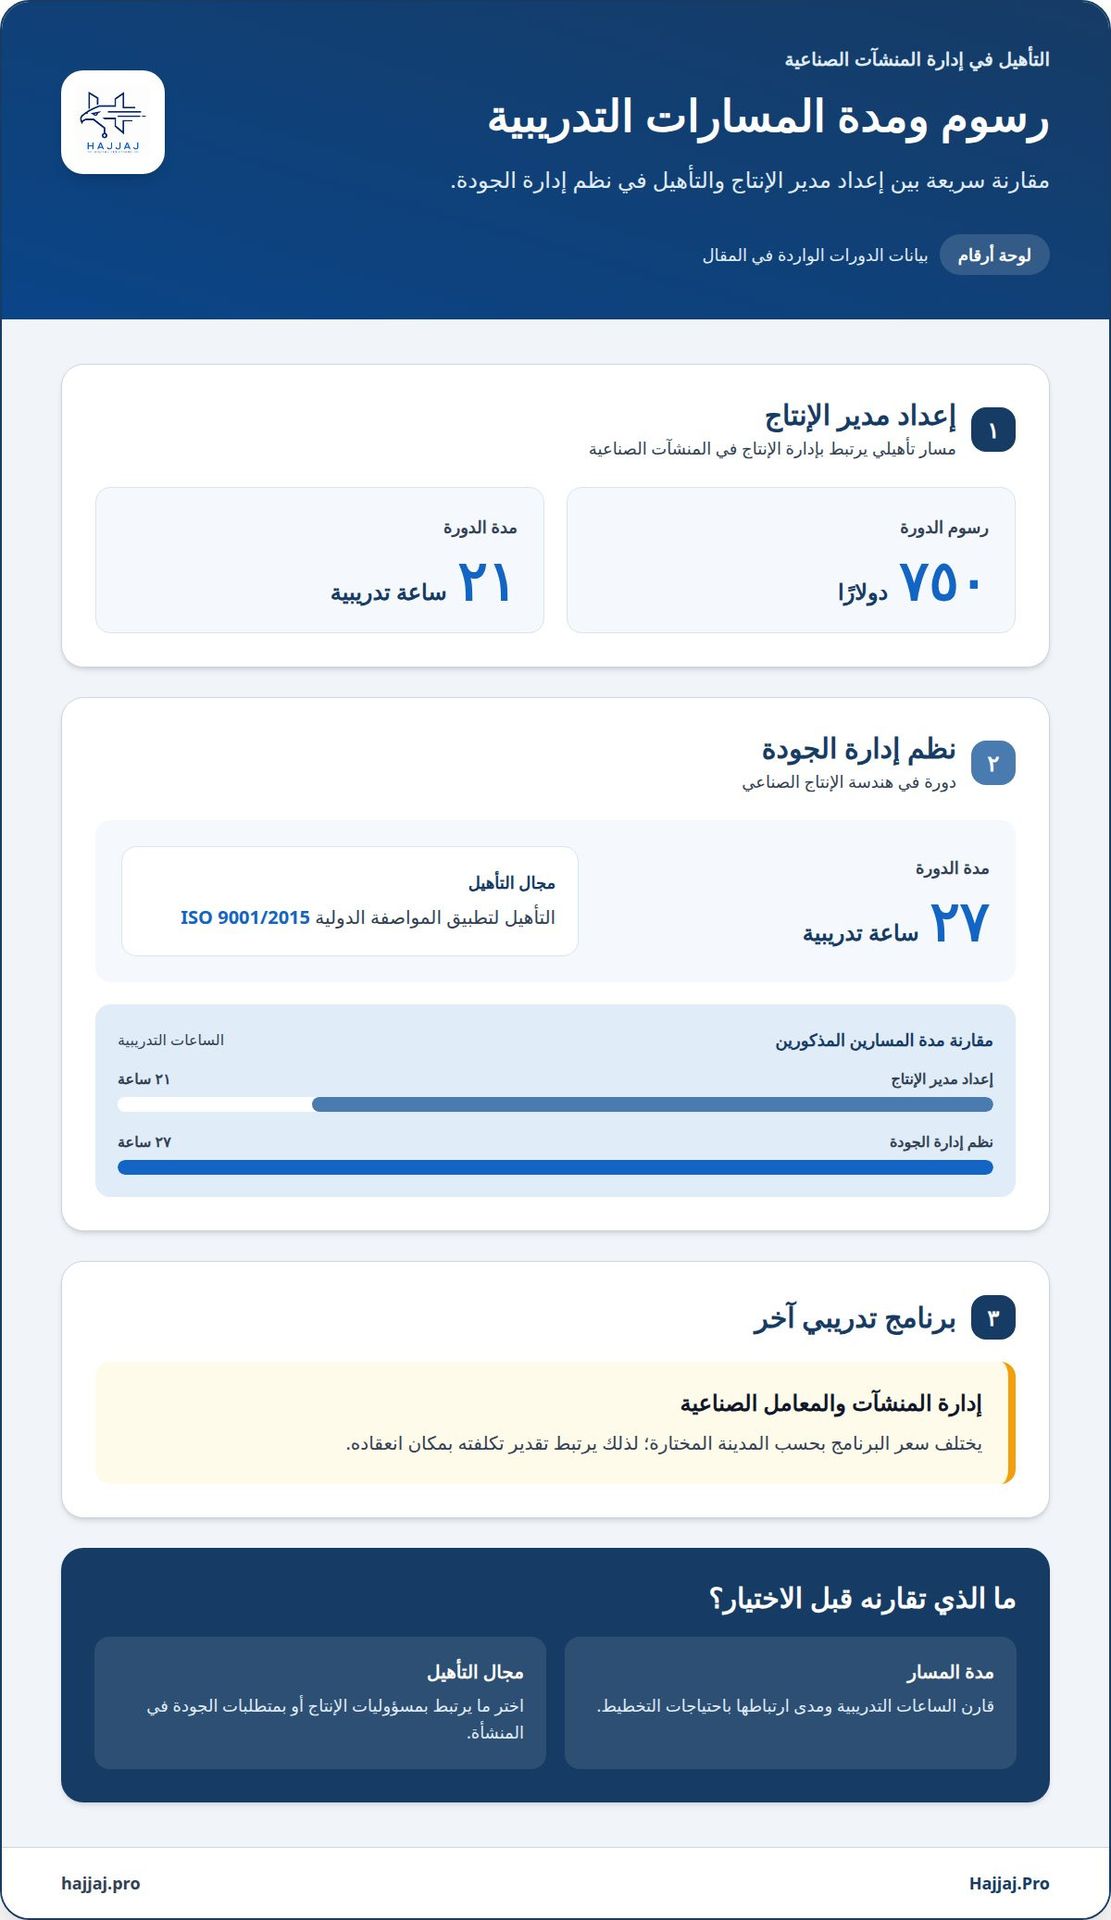
ومن المفيد أن يُختار التأهيل بما يلائم مسؤوليات الفريق واحتياجات المنشأة. تبلغ رسوم دورة إعداد مدير الإنتاج في المنشآت الصناعية 750 دولارًا، ومدة الدورة 21 ساعة تدريبية. ويختلف سعر البرنامج التدريبي في إدارة المنشآت والمعامل الصناعية بحسب المدينة المختارة، لذلك يرتبط تقدير كلفته بمكان انعقاده.
أما دورة نظم إدارة الجودة في هندسة الإنتاج الصناعي فتستهدف التأهيل لتطبيق المواصفة الدولية ISO 9001/2015، ومدة الدورة 27 ساعة تدريبية. ومن المفيد مقارنة مدة المسارات التدريبية ومدى ارتباطها باحتياجات التخطيط قبل اختيارها. وتساعد معرفة مدة كل مسار ومجاله على اختيار التدريب الأقرب إلى متطلبات التخطيط ومتابعة الجودة في المنشأة.
إدارة العمليات الصناعية اليومية وتخطيط الإنتاج
تتطلب إدارة التشغيل اليومي ربط خطة الإنتاج بما يحدث فعلياً في الورشة. يراجع المشرف أوامر العمل وحالة المعدات وتوافر المواد، ثم يحدد الأولويات الممكن تنفيذها. وإذا تعطلت آلة يعتمد عليها أمر إنتاج، يتأثر ما يرتبط بها من مراحل؛ لذا ينبغي إظهار أثر التعطل في متابعة الجدول. تساعد هذه الرؤية على إعادة ترتيب الأعمال بدلاً من مواصلة خطة لا تعكس واقع المصنع.
يبدأ التخطيط بتقدير الطلب والقدرة الإنتاجية، والاستعداد لما قد يطرأ من تغيرات عليهما. يعرض كتاب «إدارة العمليات الصناعية: المفاهيم الأساسية وأساسيات التطبيق» التخطيط والتنبؤ والاستعداد للمتغيرات ضمن موضوعات الإدارة الصناعية. عملياً، تقارن المنشأة الطلبات المتوقعة بالطاقة المتاحة، وتحدد نقاط الاختناق، وتضع بدائل عند تغير الأولويات. فالقرار المدروس يستند إلى قراءة منظمة للموارد والقيود ومسار العمل، لا إلى الحدس والتخمين العشوائي.
تساعد أنظمة التخطيط والجدولة المتقدمة على موازنة الطلب مع القدرة الإنتاجية وتحسين استغلال الطاقة والحد من التأخير. إذا تزامنت أوامر متعددة على مورد إنتاجي محدود، تُرتبها الجدولة وفق القيود والأولوية، بدلاً من افتراض إمكان تنفيذ كل طلب فوراً. وعند تغير الطلب أو توافر الموارد، تُراجع الخطة وتُعدّل. وهكذا تصبح الجدولة أداة لضبط القرار اليومي، لا قائمة مواعيد ثابتة.
يرتبط التشغيل اليومي أيضاً بتوقيت العمل وحركة المواد داخل المنشأة. يتناول الفصل الحادي عشر من الكتاب إعداد الميزانيات، ودراسة الحركة والزمن، ومناولة المواد وتخزينها. تظهر أهمية ذلك في خط إنتاج تُنقل فيه مادة من موقع التخزين إلى محطة التشغيل. فإذا لم يتوافق النقل مع تسلسل العمل، قد ينتظر العامل أو تتأخر المرحلة التالية. لذلك تُدرج الحركة والتخزين ضمن تخطيط التشغيل، لا باعتبارهما نشاطين منفصلين عن الإنتاج.
يعرض الفصل السابع من الكتاب تقنيات الإنتاج الآني، المعروفة أيضاً بالإنتاج في الوقت المحدد. ويعتمد هذا الأسلوب على تنسيق توقيت تدفق المواد والعمل مع احتياجات العملية الإنتاجية. فوصول المادة مبكراً جداً قد يزيد أعباء ترتيبها وتخزينها، بينما يؤثر تأخرها في تسلسل التشغيل. لذا تتطلب إدارة اليوم مواءمة التوريد الداخلي ومراحل التصنيع والجدول المعتمد، مع متابعة التغيرات المؤثرة في سير العمل.
- مراجعة حالة المعدات وأثرها في أوامر التشغيل.
- مقارنة الطلب بالطاقة الإنتاجية والقيود القائمة.
- تعديل الجدولة عند تغير الأولويات أو الموارد.
- متابعة حركة المواد وتخزينها وفق تسلسل العمل.
لا يكتمل التخطيط اليومي بجدولة الإنتاج وحدها. يخصص الكتاب فصله الأخير لأساسيات الصيانة وأنواعها والتخطيط لتنفيذها، ويتناول السلامة الصناعية والصحة المهنية. عند إعداد خطة التشغيل، تؤخذ الصيانة المخططة وحالة المعدات في الحسبان لتجنب تعارض مواعيد العمل مع احتياجات المعدة. كما تُراعى متطلبات السلامة المناسبة للعملية. يتيح هذا الربط تنسيق الإنتاج والصيانة ومتابعة التنفيذ بوضوح أكبر.
تحتاج القرارات اليومية إلى بيانات مفهومة وقابلة للمراجعة. عند تأخر مرحلة، مثلاً، ينبغي تحديد ما إذا كان السبب المعدة أو ترتيب العمل أو حركة المواد، ثم تعديل الخطة وفقاً لذلك. وتساعد مقارنة الخطة بالتنفيذ على كشف الانحرافات قبل أن تؤثر في الأوامر اللاحقة. وعند مراجعة هذه المؤشرات باستمرار، يصبح التخطيط دورة متجددة من التقدير والتنفيذ والتعديل، لا جدولاً منفصلاً عن ظروف المصنع.
إدارة العمليات والتشغيل
لا تقتصر إدارة التشغيل على متابعة أمر الإنتاج؛ فهي تنسق الأفراد والمعدات والإجراءات اللازمة لاستمرار تدفق العمل. يبدأ التنظيم بتحديد المسؤوليات وتوضيح مسار القرار عند ظهور مشكلة. فإذا توقفت مرحلة تصنيع، مثلاً، يحتاج المشرف إلى معرفة العملية المتأثرة، والمسؤول عن المعالجة، والمهام المرتبطة بها. يمنع هذا التسلسل انتقال المشكلة بين الأقسام دون مسؤول واضح، ويجعل المتابعة جزءاً من سير العمل.
يساعد الهيكل التنظيمي الواضح على تحديد المسؤوليات ومسارات القرار. ويتناول كتاب «إدارة العمليات الصناعية: المفاهيم الأساسية وأساسيات التطبيق» اختيار الهيكل الملائم للمؤسسات الصناعية. عملياً، يحدد الهيكل من يرفع الملاحظة، ومن يقيّم أثرها، ومن يعتمد الإجراء التصحيحي. فإذا رصد فريق الجودة خللاً في مرحلة تصنيع، ينبغي أن يعرف المشرف مسار المعلومة وكيفية وصولها إلى الفريق المسؤول. يحد وضوح المسار من تكرار القرارات المتعارضة بين الأقسام.
تدعم أدوات الذكاء الاصطناعي التخطيط والجدولة الذكية ومراقبة العمليات وتحليلها. تبدأ الاستفادة بتحديد سؤال تشغيلي واضح، مثل سبب تكرر تعطل مرحلة أو تأخر أوامر العمل. ثم تُجمع البيانات المرتبطة بالسؤال، كحالة العملية وتوقيتها والموارد المستخدمة، لتحليل الأنماط التي تستدعي المراجعة. يدعم التحليل القرار من دون أن يحل محل فهم السياق الصناعي؛ فقد يفسر تغير المادة أو إعداد الآلة اختلاف النتائج.
ترتبط إدارة التشغيل أيضاً بقرارات تسبق الإنتاج، مثل دراسة جدوى المشروع واختيار موقعه. يتناول الفصل العاشر من الكتاب إجراء دراسات الجدوى واختيار الموقع بالاستناد إلى تكاليف إنتاج الوحدة الواحدة من المنتجات المستهدف إنتاجها. يساعد ذلك على تقييم أثر الموقع في التشغيل، بدلاً من الاكتفاء بوصف المكان. ويستفيد التخطيط من فهم مراحل الإنتاج وموارده، إذ قد يؤثر القرار المبكر في تنظيم العمليات اللاحقة.
- تحديد مالك واضح لكل إجراء تشغيلي.
- تسجيل مسار التصعيد عند توقف عملية أو ظهور خلل.
- ربط التحليل بسؤال تشغيلي وبيانات مرتبطة به.
- مراجعة أثر قرارات المشروع في تكلفة إنتاج الوحدة.
تدعم هذه الخطوات اتخاذ قرارات مبنية على منهجية، بعيداً عن الحدس والتخمين العشوائي، وهو توجه يعرضه الكتاب في إدارة العمليات الصناعية. عند تكرر توقف معدة، مثلاً، تُراجع سجلات الحالة والإجراء المتخذ والمرحلة المتأثرة قبل تغيير طريقة التشغيل. وعند تقييم تعديل تسلسل العمل، تُقارن آثاره بالعمليات المرتبطة به. بذلك يستند القرار إلى وقائع تشغيلية مفهومة، وتصبح مراجعة النتائج جزءاً من تحسين الإجراء.
يربط الكتاب بين تخطيط الصيانة والسلامة الصناعية والصحة المهنية بوصفها جوانب أساسية من التشغيل. وتترجم المنشأة ذلك إلى إجراءات مرتبطة بالمعدة والمهمة، مثل إدراج الصيانة في خطة التشغيل وتوضيح متطلبات السلامة للعاملين المعنيين عبر منصات متخصصة مثل BRIO. لا يكفي تسجيل الإجراء؛ يجب تحديد موضعه والمسؤول عنه وربطه بحالة المعدة أو العملية المعنية. هكذا تتكامل القرارات التنظيمية والتحليلية مع التنفيذ اليومي.
لا يكفي إدراج الصيانة في الخطة؛ إذ يخصص الكتاب فصله الأخير لأساسيات الصيانة وأنواعها والتخطيط لتنفيذها، إلى جانب السلامة الصناعية والصحة المهنية. كما يعرض التخطيط والتنبؤ والاستعداد للمتغيرات القادمة ضمن موضوعات إدارة العمليات الصناعية.
يتناول الفصل السابع من كتاب «إدارة العمليات الصناعية: المفاهيم الأساسية وأساسيات التطبيق» تقنيات الإنتاج الآني، المعروفة أيضاً بالإنتاج في الوقت المحدد. كما يعرض الكتاب نظام تخطيط احتياجات المواد وأدوات ضبط الجودة لتحسين الإنتاجية والعمليات. ويتيح برنامج إدارة المصانع متابعة العمليات الإنتاجية في الوقت الفعلي. ويتناول الفصل الحادي عشر إعداد الميزانيات في المؤسسات الصناعية، ودراسة الحركة والزمن، ومناولة المواد وتخزينها.
كيف تقارن أنظمة إدارة العمليات الصناعية مع أنظمة تخطيط موارد المؤسسة وتنفيذ التصنيع والتحكم الإشرافي؟
تختلف الأنظمة الصناعية في مستوى العمل الذي تنظمه والقرارات التي تدعمها. يربط نظام تخطيط موارد المؤسسة وظائف الأعمال، مثل المشتريات والمخزون والحسابات والموارد، ضمن إدارة موحدة. أما نظام تنفيذ التصنيع فيركز على متابعة الإنتاج داخل المنشأة، مثل أوامر التشغيل وحالة المراحل. ويجمع نظام التحكم الإشرافي إشارات المعدات لمتابعة متغيرات التشغيل والتحكم بها. لذلك، لا يكفي الاختيار بناءً على الاسم؛ ابدأ بتحديد المشكلة التشغيلية.
تخيل مصنعاً يتلقى طلباً لإنتاج صنف محدد. يربط فريق التخطيط الطلب بالمواد والموارد، وهي وظيفة يدعمها نظام تخطيط موارد المؤسسة. وعند بدء التصنيع، يحتاج المشرف إلى متابعة تقدم الأمر بين المراحل وحالة التنفيذ، وهي وظيفة نظام تنفيذ التصنيع. أما مراقبة إشارات آلة أو تعديل قيمة تشغيلية فتندرج ضمن دور نظام التحكم الإشرافي. تختلف المهام، لكنها تترابط ضمن مسار عمل واحد.
يمكن فهم نظام إدارة العمليات الصناعية باعتباره نطاقاً أوسع لتنظيم تدفق العمل والموارد والأصول والتخطيط والتشغيل، وفق وظائف الحل. وقد يجمع وظائف إدارية وإنتاجية أو يتكامل مع أنظمة متخصصة قائمة. لكن الأنظمة التي تحمل هذا الوصف لا تقدم بالضرورة الوظائف نفسها. قارن ما تغطيه فعلياً من عمليات، وكيف تنتقل البيانات بين التخطيط والتنفيذ والمراقبة.
- تخطيط موارد المؤسسة: ينسق البيانات والوظائف الإدارية المرتبطة بالأعمال.
- تنفيذ التصنيع: يتابع أوامر الإنتاج ومراحل التنفيذ داخل المصنع.
- التحكم الإشرافي: يركز على مراقبة المعدات ومتغيرات التشغيل والتحكم بها.
- إدارة العمليات الصناعية: تنظم نطاقاً قد يربط التخطيط والإنتاج والتشغيل.
قبل تحديد نطاق النظام، ارسم مسار البيانات من الطلب إلى المخرجات. حدّد مصدر كل معلومة، مثل الطلب أو حركة المادة أو قراءة المعدة، والفريق الذي يستخدمها والقرار المرتبط بها. ثم راجع نقاط الانتقال بين الأنظمة: هل تصل بيانات أمر الإنتاج من التخطيط إلى التنفيذ؟ وهل تعود حالة الإنجاز إلى الإدارة؟ تكشف هذه الأسئلة تكرار إدخال البيانات أو انقطاع المتابعة.
تظهر قيمة التكامل حين تصل البيانات المناسبة إلى كل فريق لأداء مهمته. يحتاج مدير الإنتاج إلى معرفة تقدم الأوامر، ويركز المشغل على حالة المعدة، بينما يحتاج فريق الإدارة إلى معلومات مترابطة عن الموارد والعمليات. لذا قارن الأنظمة وفق العمليات المطلوب ضبطها، والبيانات التي ينبغي تبادلها، والقرارات التي تحتاج إلى دعم. ليس ضرورياً أن يؤدي نظام واحد كل الأدوار، لكن يجب أن يكون نطاق كل نظام واضحاً.
ابدأ بتحديد فجوة تشغيلية محددة، مثل انقطاع المعلومات بين تخطيط الطلب ومتابعة التنفيذ. ثم اربطها بالوظيفة المطلوبة، وحدد الأنظمة التي تتعامل مع بياناتها، واختبر وضوح انتقال المعلومات بينها. إذا كانت المنشأة تراجع حلول إدارة المصانع، فاطلب استكشاف حلول إدارة المصانع وربطها باحتياجات التشغيل الفعلية.
Hajjaj.Pro: حلول التحول الرقمي بالذكاء الصناعي
تقدم Hajjaj.Pro حلول التحول الرقمي بالذكاء الصناعي، وحلول وأنظمة إدارة المصانع، وأنظمة إدارة الأعمال بالذكاء الاصطناعي. وتناسب هذه الحلول المنشآت التي تسعى إلى تنظيم عملياتها وربط متطلبات الإنتاج بإدارة الأعمال ضمن مسار رقمي متكامل.
عندما تتوزع متابعة المصنع بين إجراءات منفصلة، تساعد حلول إدارة المصانع على تنظيم العمل وربط عملياته. كما تدعم أنظمة إدارة الأعمال بالذكاء الاصطناعي توظيف التقنيات الذكية في تنظيم العمليات الإدارية. يبدأ اختيار الحل بتحديد الأولوية، مثل إدارة المصنع أو استخدام الذكاء الاصطناعي في الأعمال، ثم مواءمته مع احتياجات التشغيل.
إذا كنت تخطط لتطوير عملياتك الصناعية أو تنظيم إدارتها رقمياً، تواصل مع Hajjaj.Pro لمناقشة احتياجات منشأتك.
ابدأ بتحديد أولويات التطوير الصناعي
لا تبدأ بإضافة نظام لمجرد التحديث، بل حدد العملية التي تحتاج إلى تنظيم أوضح والبيانات والقرارات المرتبطة بها. عندما يتضح نطاق العمل، يصبح تقييم برنامج إدارة العمليات الصناعية أدق، ويمكن توجيه التحول الرقمي نحو احتياج تشغيلي فعلي. ابدأ بأولوية واحدة، مثل تطوير إدارة المصنع أو ربط الأعمال الصناعية بالمهام الإدارية، ثم ابنِ خطة التطبيق على أساسها.
تقدم Hajjaj.Pro حلولاً وأنظمة لإدارة المصانع، وأنظمة لإدارة الأعمال بالذكاء الاصطناعي، ونظام المقاولات. اختر نقطة الانطلاق وفق طبيعة عمليات منشأتك، واجعل التقنية تخدم أهدافها العملية من دون تعقيد سير العمل. تحديد الأولوية يمنح فريقك أساساً أوضح للانتقال من الإجراءات المتفرقة إلى إدارة رقمية مترابطة.
تواصل مع Hajjaj.Pro لمناقشة احتياجات منشأتك وتحديد مسار التطوير المناسب. اتخذ خطوتك التالية بثقة، واجعل تطوير العمليات بداية لتشغيل أكثر تنظيماً.