التأخير في التسليم لا يبدأ عند بوابة المصنع؛ غالباً ما تسبقه فجوة في متابعة التنفيذ أو تعارض في جدول الورديات. يتيح برنامج متابعة الإنتاج الصناعي رؤية أوضح لأوامر العمل ومواعيدها وتوزيع المهام، لتظهر الاختناقات قبل أن تتحول إلى تعطّل يؤثر في بقية العمليات.
ولا تكفي أرقام الإنتاج اليومية لاتخاذ قرار تشغيلي. تحتاج إدارة المصنع إلى معرفة ما أُنجز، وما ينتظر دوره، وأين تتراكم الأعمال، وكيف يؤثر أي تغيير في موعد التسليم. تجمع المتابعة المنظمة هذه الصورة في مكان واحد، مع إبقاء قرارات الجدولة والتعديل بيد المسؤولين، مستندةً إلى بيانات واضحة وخبرتهم التشغيلية.
في هذا المقال، نتناول آلية متابعة الإنتاج وجدولة الورديات وربط مراحل التشغيل بالبيانات، وكيفية رصد الاختناقات التي تعطل سير العمل. ونوضح ما ينبغي مراعاته عند اختيار النظام، وكيف تدعم حلول إدارة المصانع هذه المهام، مع الحفاظ على دور الإنسان في تقييم الأولويات واعتماد قرارات الجدولة.
النقاط الرئيسية
- تختلف متابعة الإنتاج باختلاف طبيعة القطاع ومراحله؛ اربط بيانات التخطيط والجودة والتنفيذ لتكوين صورة تشغيلية متكاملة.
- استخدم أدوات الجدولة لتوضيح الخيارات والقيود، مع إبقاء اعتماد الأولويات والتعديلات بيد المسؤولين.
- اربط أنظمة إدارة الأعمال والتنفيذ الصناعي لتقليل فجوات البيانات بين التخطيط وأرض المصنع.
- حدّد مواعيد التسليم وفق تقدم أوامر العمل والموارد المتاحة، ورصد نقاط التراكم مبكراً يساعد على معالجة الاختناقات.
- وزّع المهام والورديات وفق احتياجات التشغيل وتوافر العاملين، واستفد من حلول إدارة المصانع والتحول الرقمي لتنظيم المتابعة.
استخدام البرنامج في قطاعات صناعية متعددة
تختلف متابعة الإنتاج من قطاع إلى آخر، لكن الهدف واحد: معرفة ما يجري في كل مرحلة. يربط برنامج تنفيذ التصنيع بين التخطيط والإنتاج والجودة والتحليلات ضمن صورة تشغيلية متكاملة. في مصنع ينتج أصنافاً متعددة، يستطيع المسؤول تتبع أمر العمل من الجدولة حتى الإنجاز، وربط ملاحظات الجودة بسجل الإنتاج. بذلك ترتبط بيانات التنفيذ بقرارات التخطيط، وتُقرأ مؤشرات الإنتاج مع نتائج الفحص.
في مصانع الأغذية، قد تتعاقب أوامر الإنتاج لمنتجات مختلفة. يسجل النظام حالة كل أمر ومرحلته، مثل التجهيز أو التصنيع أو الفحص. وإذا تأخر أمر عن مرحلته المخططة، يمكن مراجعة تسلسله أو موارده قبل أن يؤثر في الأوامر التالية. كما أن متابعة نتائج الجودة إلى جانب حالة التنفيذ توضح موضع الإجراء المطلوب، بدلاً من الاكتفاء برقم إجمالي للإنتاج.
أما في صناعة الملابس، فيمكن تنظيم تدفق العمل بين مراحل مثل القص والخياطة والتجميع. يوضح سجل الأمر ما اكتمل وما ينتظر الانتقال، فتستطيع الإدارة معرفة المرحلة التي تراكمت عندها القطع. وفي مصنع للمنتجات المعدنية، قد تمر الأعمال بعمليات تشغيل وتجميع وفحص؛ لذا تُعرض حالة كل أمر بحسب مرحلته، لا كما لو كان المصنع خطاً واحداً. توضح هذه الأمثلة أهمية أن يعكس برنامج متابعة الإنتاج الصناعي تسلسل العمل الفعلي في المنشأة.
تظهر قيمة النظام أيضاً عندما تختلف المنتجات داخل المصنع الواحد. فقد تسلك بعض الأوامر مساراً مختلفاً، أو تحتاج إلى نقاط فحص إضافية، أو تكون لها أولويات تسليم متباينة. يبدأ التطبيق بتحديد مراحل التشغيل والحالات التي يستخدمها الفريق، ثم ربط كل أمر بالمرحلة المناسبة. بعد ذلك، تُراجع البيانات المسجلة، مثل بدء العملية أو اكتمالها أو تدوين ملاحظة جودة. بهذه الخطوات، لا تُقارن أوامر مختلفة بمؤشر واحد مضلل.
تحتاج المنشآت التي تدير عمليات متوازية إلى فهم العلاقة بين التخطيط والتنفيذ. لنفترض أن مصنعاً يشغّل أكثر من خط لمنتجات مختلفة؛ تعرض المتابعة أوامر كل خط وحالتها، وتكشف أماكن الانتظار أو تكرار التأخير. عندها يستطيع المسؤول تحديد ما إذا كان التعديل المطلوب في ترتيب الأوامر، أو توزيع العمل، أو معالجة مرحلة بعينها. ينظم النظام البيانات وفق طريقة التشغيل المعتمدة في القطاع، بدلاً من فرض قرار موحد على قطاعات مختلفة.
لذلك، يبدأ اختيار مؤشرات المتابعة بسؤال عملي: ما القرار الذي ستدعمه البيانات؟ إذا كان التحدي معرفة تقدم الأوامر، فتُتابع حالة التنفيذ ومراحل الإنجاز. وإذا كانت الأولوية للجودة، فتُربط ملاحظات الفحص بأمر الإنتاج والمرحلة التي ظهرت فيها. أما إذا كان التركيز على تدفق العمل، فتُراجع أوقات الانتظار بين المراحل دون افتراض سبب مسبق. يجعل هذا الربط لوحة المتابعة أداة لاتخاذ القرار، لا مجرد مساحة لعرض أرقام منفصلة.
في مختلف القطاعات، يعتمد نجاح التطبيق على تطابق السجلات الرقمية مع خطوات العمل داخل المصنع. تحدد الإدارة أسماء المراحل، ومسؤولية تسجيل الانتقال، وطريقة معالجة الحالات غير المعتادة. ثم تراجع التقارير مع العاملين الذين يستخدمونها يومياً، مثل مشرف خط الإنتاج ومسؤول الجودة. هكذا تصبح المتابعة امتداداً للعمل الفعلي، وتمنح الإدارة أساساً منظماً لمقارنة الخطة بالتنفيذ وتحديد موضع التدخل.
ومن الأدوات الرقمية ذات الاستخدامات المختلفة، لا يتطلب أي من مسارات عمل فيديو المبيعات الأربعة استخدام كاميرا. كما تستغرق الدورة التدريبية «كيفية استخدام الذكاء الاصطناعي الوكيل في المؤسسات» أقل من 50 دقيقة.
التحكم البشري في قرارات الجدولة
تنجح الجدولة عندما يدعم النظام مسؤول الإنتاج، لا عندما يتولى القرار بدلاً منه. يعرض النظام أوامر العمل والموارد المتاحة وحالة كل مرحلة، ثم يقيّم المسؤول الأولويات. وإذا تعارض طلب عاجل مع أمر بدأ تنفيذه، يستطيع المشرف مراجعة أثر التغيير في الخطين قبل اعتماد تعديل الترتيب. توفر البيانات أساس المقارنة، بينما تبقى المسؤولية التشغيلية بيد الإنسان.
يبدأ التحكم بتحديد القيود التي يجب أن تراعيها الجدولة. قد يكون القيد آلة مخصصة لعملية معينة، أو مادة لم تصل، أو موظفاً مؤهلاً لمهمة محددة. يسجل فريق التخطيط هذه القيود ويربطها بأوامر الإنتاج، ثم يراجع البدائل التي يعرضها النظام. وإذا ظهر اقتراح بنقل أمر إلى خط آخر، يتحقق المسؤول من توافق العملية مع تجهيزات الخط قبل اعتماده. فظهور الاقتراح على الشاشة لا يجعله قراراً تلقائياً.
يحتاج كل تعديل إلى سبب واضح وسجل مفهوم. لنفترض أن مشرف الوردية قدّم أمر عميل على أمر مخطط بسبب تغير أولوية التسليم. يسجل النظام التغيير والأمر المتأثر والمرحلة التي ستتغير، ثم يراجع المسؤول أثره في خطة التشغيل. وإذا أدى التقديم إلى تعطيل عملية أخرى، يمكنه الإبقاء على الترتيب أو اختيار بديل. يتيح هذا السجل تفسير القرار عند مراجعة خطة الإنتاج لاحقاً.
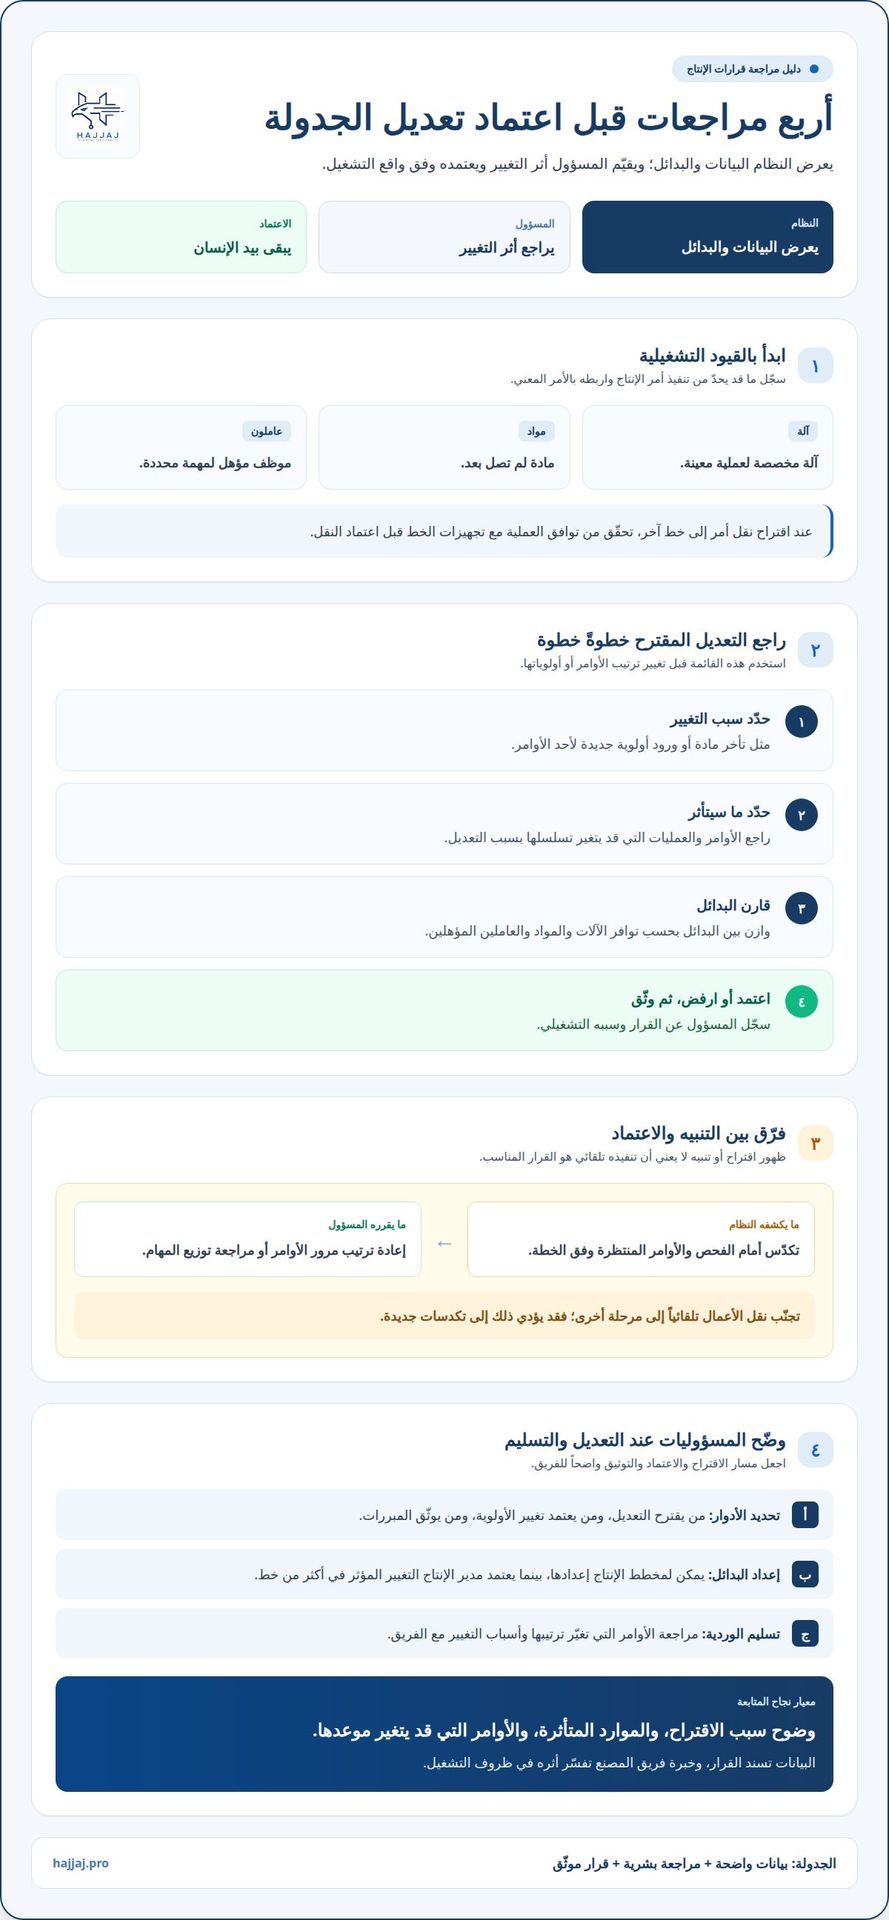
يمكن تقسيم مراجعة أي اقتراح جدولة إلى خطوات عملية:
- تحديد سبب التغيير، مثل تأخر مادة أو أولوية أمر جديد.
- معرفة الأوامر والعمليات التي سيتأثر تسلسلها بالتعديل المقترح.
- مقارنة البدائل وفق توافر الآلات والمواد والعاملين المؤهلين.
- اعتماد التغيير أو رفضه، مع تسجيل المسؤول والسبب التشغيلي.
تبرز أهمية دور المسؤول عندما ترد معلومة لا تظهر في سجل الإنتاج وحده. قد يعرف المشرف أن آلة تحتاج إلى إعداد خاص، أو أن نقل أمر بين الخطوط يستغرق وقتاً إضافياً. يضيف هذه المعلومة إلى سياق القرار، ثم يحدد ما إذا كانت الجدولة المقترحة قابلة للتنفيذ. فالبرنامج يعرض البيانات المدخلة، أما العامل الذي يعرف ظروف الوردية فيفسر أثرها داخل المصنع.
من المهم التمييز بين التنبيه والاعتماد. إذا كشف النظام تكدساً أمام مرحلة الفحص، يمكنه عرض الأوامر المنتظرة وترتيبها بحسب الخطة. بعد ذلك، يختار المسؤول الإجراء المناسب، مثل إعادة ترتيب مرور الأوامر أو مراجعة توزيع المهام. ولا يكفي نقل الأعمال تلقائياً إلى مرحلة أخرى، فقد يؤدي ذلك إلى تكدسات جديدة. يعالج القرار الجيد موضع التعطل مع مراعاة أثره في بقية مسار الإنتاج.
تحتاج صلاحيات الجدولة إلى توزيع واضح. يحدد المصنع من يقترح التعديل، ومن يعتمد تغيير الأولوية، ومن يوثق مبرراته. مثلاً، يمكن لمخطط الإنتاج إعداد البدائل، بينما يعتمد مدير الإنتاج التغيير الذي يؤثر في أكثر من خط. وعند تسليم الوردية، يراجع الفريق الأوامر التي تغير ترتيبها وأسباب التغيير. بذلك تظل الخطة قابلة للتحديث، مع مسار واضح للمراجعة والمساءلة.
عند تطبيق برنامج متابعة الإنتاج الصناعي، اجعل معيار النجاح وضوح القرار، لا كثرة التنبيهات. ينبغي أن يعرف المسؤول سبب الاقتراح والموارد المتأثرة والأوامر التي قد يتغير موعدها، ثم يختار الإجراء ويعتمده وفق واقع التشغيل. يمنع هذا التوازن التعامل مع الجدولة كأمر آلي، ويجعل النظام أداة تدعم خبرة فريق المصنع دون أن تحل محلها.
التكامل مع أنظمة تخطيط موارد المؤسسة وتنفيذ التصنيع
يربط التكامل بين تخطيط موارد المؤسسة والتنفيذ الصناعي بيانات الأعمال بحركة الإنتاج. يسجل نظام تخطيط موارد المؤسسة أوامر البيع والمواد والمخزون، بينما يتابع نظام تنفيذ التصنيع حالة الأوامر ومراحل التشغيل. وعندما ينتقل أمر الإنتاج إلى التنفيذ، يحتاج الفريق إلى بيانات متسقة عن المنتج والكمية والموعد. يقلل هذا الربط الحاجة إلى إعادة إدخال المعلومات، ويساعد الإدارة على مقارنة الخطة بما يحدث فعلياً في المصنع.
يبدأ الربط بتحديد البيانات التي تنتقل بين النظامين. في أمر تصنيع لمنتج محدد، قد يحتاج فريق التخطيط إلى رقم الأمر والكمية المطلوبة والموعد، فيما يحتاج فريق التشغيل إلى تعليمات المنتج والمرحلة الحالية وحالة التنفيذ. كذلك تحدد المنشأة النظام المسؤول عن تحديث كل معلومة. فإذا تغيرت كمية الأمر في نظام التخطيط، ينبغي توضيح النسخة المعتمدة لفريق التنفيذ قبل بدء العمل.
بعد تحديد البيانات، تُرسم نقاط انتقالها بين النظامين. ينتقل أمر العمل من التخطيط إلى التنفيذ، ثم تعود حالة التقدم أو الإكمال إلى سجل الأعمال. ويجب توضيح طريقة التعامل مع البيانات الناقصة أو المرفوضة. مثلاً، إذا وصل أمر بلا رمز منتج مطابق، يتوقف انتقاله للمراجعة بدلاً من إنشاء سجل غير دقيق. يجعل ذلك معالجة الاستثناء جزءاً من التصميم، لا مفاجأة تظهر أثناء التشغيل.
لضبط التكامل عملياً، تُنفذ الخطوات التالية:
- حصر سجلات الإنتاج والمخزون والطلبات التي يعتمد عليها سير العمل.
- تحديد مصدر كل حقل، مثل رمز الصنف أو حالة أمر التصنيع.
- توحيد طريقة كتابة الحالات والأكواد التي يستخدمها النظامان.
- اختبار انتقال أمر تجريبي، ثم مراجعة ظهوره ونتيجته في الجانبين.
- تسجيل طريقة التعامل مع التكرار أو النقص أو اختلاف قيمة السجل.
يتضح أثر التكامل عندما يتأخر استكمال أمر بسبب عدم توافر مادة. يحتاج فريق التخطيط إلى معرفة حالة الطلب، ويحتاج فريق التنفيذ إلى رؤية أثر النقص على الأمر الجاري. وإذا لم تنتقل الحالة بين النظامين، فقد يعتمد كل فريق على معلومة مختلفة. أما ربط حالة المادة بالأمر فيوضح موضع التعارض، ويمكّن المسؤولين من مراجعة خطة التشغيل استناداً إلى سجل مشترك.
لا يعني الربط أن تنتقل كل معلومة فوراً أو في الاتجاهين؛ تحدد المنشأة ذلك بحسب طريقة استخدامها. فبيانات إنشاء أمر الإنتاج قد تنتقل من نظام التخطيط إلى التنفيذ، بينما تعود حالة الإنجاز من المصنع إلى سجل الأعمال. ومن المهم التمييز بين البيانات المرجعية، مثل تعريف المنتج، وبيانات الحركة، مثل تقدم الأمر. يقلل هذا الفصل تضارب التحديثات، ويوضح للفريق النظام المرجعي لكل نوع من البيانات.
قبل التوسع، يراجع فريق المشروع حالات العمل اليومية، لا مساراً مثالياً واحداً. يشمل الاختبار أمراً يبدأ ويكتمل، وآخر يتوقف بسبب نقص البيانات، وتعديلاً على كمية أو حالة. ثم تُقارن السجلات في النظامين وتُعالج الفروقات قبل اعتماد الربط. بهذه الخطوات، يصبح برنامج متابعة الإنتاج الصناعي جزءاً من تدفق المعلومات بين التخطيط والتنفيذ، وتستند التقارير إلى بيانات مترابطة بدلاً من نسخ منفصلة.
تحديد مواعيد التسليم ورصد الاختناقات
ينبغي أن يستند موعد التسليم إلى مسار الأمر داخل المصنع، لا إلى تاريخ تقديري منفصل عن التشغيل. تُراجع مراحل التصنيع والمواد المتاحة والآلات التي ستنفذ كل عملية، ثم يُقدّر وقت الانتقال بين المراحل. فإذا بدأ أمر إنتاج بالقص ثم انتقل إلى التجميع والفحص، أثر تأخر القص في المراحل اللاحقة. لذلك، من المهم ربط الموعد بحالة التنفيذ الفعلية، لا بالخطة الأولية وحدها.
تتغير التقديرات عندما تتغير مدخلات الأمر. قد يحتاج المنتج إلى إعداد مختلف للآلة، أو ينتظر مادة لم تصل إلى المخزن، أو يتطلب فحصاً إضافياً بعد التصنيع. يعرض سجل الأمر هذه المتغيرات إلى جانب تقدم العمل، فيستطيع المخطط مراجعة الموعد المتوقع. ومن المهم توضيح سبب التعديل، مثل انتظار المادة أو إعادة تنفيذ عملية، حتى لا يبدو الموعد الجديد بلا تفسير.
تظهر الاختناقات عندما تتراكم الأوامر قبل مرحلة معينة أو تتكرر فترات الانتظار في المسار نفسه. في مصنع ينتقل فيه المنتج من التشغيل إلى الطلاء، قد تكشف قائمة الأوامر أن الطلاء يستقبل أعمالاً أسرع مما ينجزها. ولا يكفي عندها النظر إلى تأخر أمر واحد؛ بل تُراجع حركة الأوامر بين المرحلتين وسجلات أوقات البدء والانتهاء لمعرفة مكان التراكم ونمط تكراره.
لتحويل المؤشرات إلى إجراء واضح، يتبع فريق التخطيط مساراً منظماً:
- يراجع تاريخ التسليم المطلوب ومراحل الأمر المسجلة.
- يقارن التقدم الفعلي بالخطة، ويحدد أول مرحلة خرجت عن تسلسلها.
- يفحص سبب الانتظار، مثل نقص مدخل أو تعارض على آلة.
- يقدّر أثر البدائل على الأوامر التي تشترك في المورد نفسه.
- يوثق الموعد المعدل وسبب التغيير والمسؤول عن اعتماده.
مثلاً، إذا انتظرت أوامر متعددة آلة تشغيل واحدة، فقد يخفف نقل أمر إلى خط آخر التكدس، لكنه قد يؤخر أمراً غيره. لذلك تُعرض الأوامر المتأثرة قبل اعتماد التعديل. يقارن المسؤول الأولوية وجاهزية المواد وتسلسل العمليات، ثم يختار الإجراء المناسب. بهذه المراجعة، لا يتحول علاج اختناق واحد إلى تأخير غير ظاهر في موضع آخر.
تساعد متابعة زمن الانتظار بين المراحل على التمييز بين بطء التنفيذ ومشكلة تدفق العمل. فإذا اكتمل التصنيع وبقي المنتج منتظراً قبل الفحص، يحدد المؤشر موضع التوقف، لكنه لا يثبت سببه وحده. يراجع المشرف سجل الفحص وتوافر العاملين وتجهيز المنتج، ثم يسجل سبب الانتظار. وتساعد المراجعة المتكررة على التمييز بين الحالات العابرة والنمط الذي يتطلب تعديل ترتيب العمل.
ينبغي أن تعرض لوحة المتابعة موعد كل أمر ومرحلته وحالة الموارد المؤثرة فيه، مع تنبيه مفهوم عند تغير البيانات. ولا تغني التنبيهات عن التحليل؛ اربط كل تنبيه بأمر محدد ومرحلة يمكن مراجعتها. كذلك ينبغي أن تميز التقارير بين الموعد المخطط والموعد المعدل، ليتضح لفريق الإنتاج أثر التغيير وسبب اختلاف الخطة عن التنفيذ.
عند استخدام برنامج متابعة الإنتاج الصناعي، تعتمد دقة مواعيد التسليم على تحديث حالات الأوامر بانتظام ووضوح مراحل التشغيل. فإذا سجل الفريق اكتمال العملية عند وقوعه، أمكن إعادة تقدير المرحلة التالية استناداً إلى تقدم فعلي. أما تأخر تحديث البيانات، فيخلق فجوة بين واقع المصنع وما تعرضه الشاشة. لذلك تُحدد مسؤولية التسجيل عند كل انتقال، وتُراجع الاستثناءات قبل اعتماد موعد جديد للعميل.
تخطيط الورديات والعاملين
يربط تخطيط الورديات بين حجم العمل والمهارات المتاحة في كل فترة تشغيل. يبدأ المخطط بتحديد العمليات المطلوبة، مثل تشغيل آلة أو تجميع منتج، ثم يطابقها مع العاملين المؤهلين لكل مهمة. فإذا احتاج خط التعبئة إلى مشغل آلة ومراقب جودة، ينبغي أن يظهر توزيع الأدوار بوضوح في الجدول. وهكذا تعتمد الخطة على ملاءمة الخبرات لمتطلبات التشغيل، لا على عدد العاملين وحده.
تُسجل لكل وردية معلومات أساسية: العامل والمهمة والخط أو الآلة ووقت بدء التكليف وانتهائه. وعندما ينتقل عامل من التجميع إلى الفحص، يوضح السجل هذا الانتقال والعملية التي تسلمها. تساعد هذه التفاصيل في برنامج متابعة الإنتاج الصناعي على منع إسناد المهمة نفسها لشخصين أو ترك محطة بلا مسؤول واضح، كما توضح من كان مكلفاً بالعملية عند تسجيل تقدم أمر الإنتاج.
تتغير الحاجة إلى العاملين بحسب مزيج الأوامر، لا وفق خطة ثابتة طوال الوقت. فإنتاج دفعة تتطلب تجميعاً يدوياً قد يحتاج إلى توزيع مختلف عن دفعة تعتمد على تشغيل آلة. يراجع المخطط مراحل الأوامر القادمة، ويحدد المهارات اللازمة لكل مرحلة، ثم يوزع العاملين بحسب توافرهم ومهامهم الأخرى. وإذا ظهر تعارض بين تكليفين، يعيد ترتيب الجدول قبل بدء الوردية بدلاً من اكتشاف النقص عند المحطة.
يساعد النظام على إظهار التعارضات التي ينبغي للمشرف معالجتها، ومنها:
- عامل مسجل في مهمتين متزامنتين على خطين مختلفين.
- عملية تتطلب مهارة محددة، بينما لا يظهر في الوردية مكلف بها.
- مهمة تستمر بعد انتقال العمل إلى الوردية التالية من دون تسليم واضح.
- تغيير في أولوية أمر إنتاج يستلزم مراجعة توزيع العاملين.
عند غياب عامل أو تغير جاهزيته، لا ينبغي إسناد تكليفه تلقائياً إلى شخص آخر. يراجع المشرف المهارة المطلوبة ومهام البديل وأثر النقل في بقية الخط. مثلاً، قد يؤدي نقل عامل الفحص إلى التجميع إلى تغطية محطة، لكنه يترك الفحص بلا مسؤول. يعرض برنامج متابعة الإنتاج الصناعي هذا التعارض، ثم يتيح للمسؤول تسجيل التعديل وسببه.
يحتاج تسليم العمل بين الورديات إلى سجل تشغيلي واضح. يوضح العامل المغادر حالة المهمة، وما أُنجز، وما ينتظر الخطوة التالية، وأي ملاحظة تخص الآلة أو المنتج. يتسلم المشرف التالي هذه المعلومات ويربطها بأمر الإنتاج، بدلاً من الاعتماد على نقل شفهي قد يغفل تفصيلاً. لذلك، من المهم توثيق التسليم في برنامج متابعة الإنتاج الصناعي، خصوصاً عندما تبقى عملية قيد التنفيذ عند نهاية الوردية.
بعد بدء التشغيل، تُراجع الخطة بمقارنة التكليفات بما يحدث فعلياً. وإذا تغير ترتيب الأوامر، يراجع المشرف أثره في العاملين والمهارات المطلوبة، ثم يحدث الجدول عند الحاجة. ويسجل النظام وقت الانتقال بين المهام، لتستطيع الإدارة التمييز بين نقص التغطية وتغير خطة العمل. بهذه المتابعة، تتضح المسؤوليات ويظل قرار تعديل الجدول بيد المشرف.
إذا كان تنظيم الورديات وتوزيع المهام يحتاج إلى ربط أوضح ببيانات الإنتاج، ابدأ بتطوير متابعة المصنع الرقمية بما يلائم سير العمل.
Hajjaj.Pro: حلول التحول الرقمي بالذكاء الصناعي
تقدم Hajjaj.Pro حلولاً وأنظمة لإدارة المصانع، وتدعم المنشآت التي تريد تنظيم متابعة الإنتاج ضمن عملياتها الرقمية. عندما تتوزع بيانات الأوامر والورديات بين سجلات منفصلة، تساعد أنظمة إدارة الأعمال بالذكاء الاصطناعي على تطوير طريقة إدارة المعلومات والعمليات وفق احتياجات المنشأة. يبدأ التوجه بتحديد ما يحتاج فريق المصنع إلى متابعته، مثل حالة الأوامر أو توزيع العمل، ثم ربط الحل بسير العمل المطلوب.
تشمل حلول Hajjaj.Pro أنظمة إدارة المصانع والتحول الرقمي بالذكاء الاصطناعي، إلى جانب نظام المقاولات. يختار المسؤولون الحل المرتبط باحتياج منشأتهم، سواء لتنظيم العمليات الصناعية أو لإدارة أعمال المقاولات. إذا كان هدفكم تنظيم متابعة الإنتاج والورديات رقمياً، تواصلوا مع Hajjaj.Pro لطلب تفاصيل أو ديمو ومناقشة احتياجات المصنع.
ابدأ بخطوة تشغيلية واضحة
حوّل أولويات المصنع إلى خطة قابلة للتنفيذ. حدّد المشكلة المطلوب معالجتها، والمسؤول عن القرار، والبيانات اللازمة لدعمه. قبل اعتماد برنامج متابعة الإنتاج الصناعي، اتفق مع الفريق على طريقة تسجيل تقدم المهام واستخدام المعلومات في القرارات اليومية. يمنح ذلك النظام دوراً عملياً، ويربط التقنية باحتياج واضح بدلاً من إضافة واجهة لا تغير أسلوب العمل.
بعد ذلك، حدد المعلومات التي يحتاج إليها المسؤول لاتخاذ قرار مستنير: ما البيانات التي يراجعها؟ ومن يحدّثها؟ وما الإجراء عند ظهور تعارض؟ توضح الإجابات نطاق برنامج متابعة الإنتاج الصناعي، وتساعد على مواءمته مع أولويات المصنع. ابدأ بنطاق يخدم قراراً تشغيلياً محدداً، ثم وسّع التطبيق مع اتضاح احتياجات الفريق.
اجعل الخطوة التالية مناقشة احتياجات منشأتك ومسار تطويرها الرقمي. تواصل مع Hajjaj.Pro لبحث طريقة تطبيق برنامج متابعة الإنتاج الصناعي بما ينسجم مع أولويات المصنع. ابدأ بخطة واضحة، وامنح فريقك أساساً عملياً للتقدم.
الأسئلة الشائعة
ما الفرق بين أنظمة «إم إي إس» و«إي آر بي» وبرامج إدارة الإنتاج؟
يركز نظام «إم إي إس» على تنفيذ العمل ومتابعة الإنتاج داخل المصنع، بينما يدير نظام «إي آر بي» موارد المؤسسة الأوسع، مثل الطلبات والمخزون والحسابات. وقد تغطي برامج إدارة الإنتاج التخطيط أو متابعة الأوامر أو كليهما، بحسب تصميمها. عملياً، تُراجع بيانات المؤسسة لمعرفة المواد المطلوبة للطلب، وبيانات التنفيذ لمتابعة تسجيل خطوة التصنيع. وقد تُدمج هذه الوظائف في نظام واحد.
كيف يتكامل برنامج متابعة الإنتاج مع أجهزة إنترنت الأشياء وأنظمة «إي آر بي»؟
يبدأ التكامل بتحديد البيانات التي يحتاجها كل نظام، وربط كل سجل بمصدر واضح. قد تنقل أجهزة إنترنت الأشياء قراءة تشغيلية لآلة إلى نظام الإنتاج، بينما يمد نظام «إي آر بي» النظام بأمر العمل ورمز المنتج والكمية المخططة. مثلاً، تُربط قراءة تشغيل الآلة بأمرها الصحيح، ثم تُعرض مع حالة التنفيذ. كما ينبغي تحديد طريقة التعامل مع قراءة ناقصة أو سجل لا يطابق رمز المنتج، لتجنب إدخال بيانات غير متسقة في التقارير.