لا يحتاج المصنع إلى مزيد من الجداول المتفرقة، بل إلى رؤية تشغيلية موحدة. يربط نظام رقمي لإدارة المصنع بين متابعة الإنتاج وإدارة المخزون وسير العمليات، ليمنح فرق العمل صورة أوضح عن حركة المواد والمنتجات ومراحل التصنيع. فهو يجمع البيانات والعمليات الأساسية في منصة واحدة، بدلاً من إدارة كل جزء بمعزل عن الآخر.
تزداد فاعلية النظام عندما ترتبط خطة الإنتاج بتوافر المواد، وتتزامن بيانات المخزون مع احتياجات التشغيل. عندها تستند القرارات إلى بيانات العمليات، وتتحسن متابعة المهام وجودة الإنتاج وحركة الأصناف بين المستودعات. ويتطلب نجاح النظام أيضاً ملاءمته لطريقة عمل المصنع، مع تحديد صلاحيات الوصول ومراعاة متطلبات الأمان والامتثال ذات الصلة.
في هذا المقال، نتناول وظائف نظام إدارة المصنع وكيفية ربط الإنتاج والتخطيط والمخزون ضمن سير عمل متكامل. كما نوضح دور أنظمة تنفيذ التصنيع وتخطيط موارد المؤسسة وإدارة المستودعات، وما تتضمنه تهيئة النظام واختباره قبل الإطلاق. تساعدك هذه المعلومات على تحديد متطلبات مصنعك وتقييم الحلول الرقمية بناءً على احتياجات التشغيل، لا على كثرة الخصائص وحدها.
النقاط الرئيسية
- اربط متابعة المهام والآلات ببيانات الإنتاج لتحديد مواطن التعثر ورفع وضوح الأداء التشغيلي.
- اجعل ضوابط الوصول وسلامة السجلات جزءاً من تصميم النظام، مع توثيق الرقابة بما يتناسب مع مخاطر البيانات.
- حدّد دور أنظمة التنفيذ والمختبرات والمستودعات والتحكم الصناعي، ثم اربطها وفق احتياجات المصنع.
- نسّق تخطيط الإنتاج والمشتريات والموارد المالية لتقليل الفجوات بين احتياجات التشغيل وتوافر المواد.
- تابع أرصدة المواد والمنتجات عبر المستودعات، واختر آلية صرف وتكلفة تناسب طبيعة الأصناف والعمل.
أتمتة العمليات وتحسين كفاءة المصنع
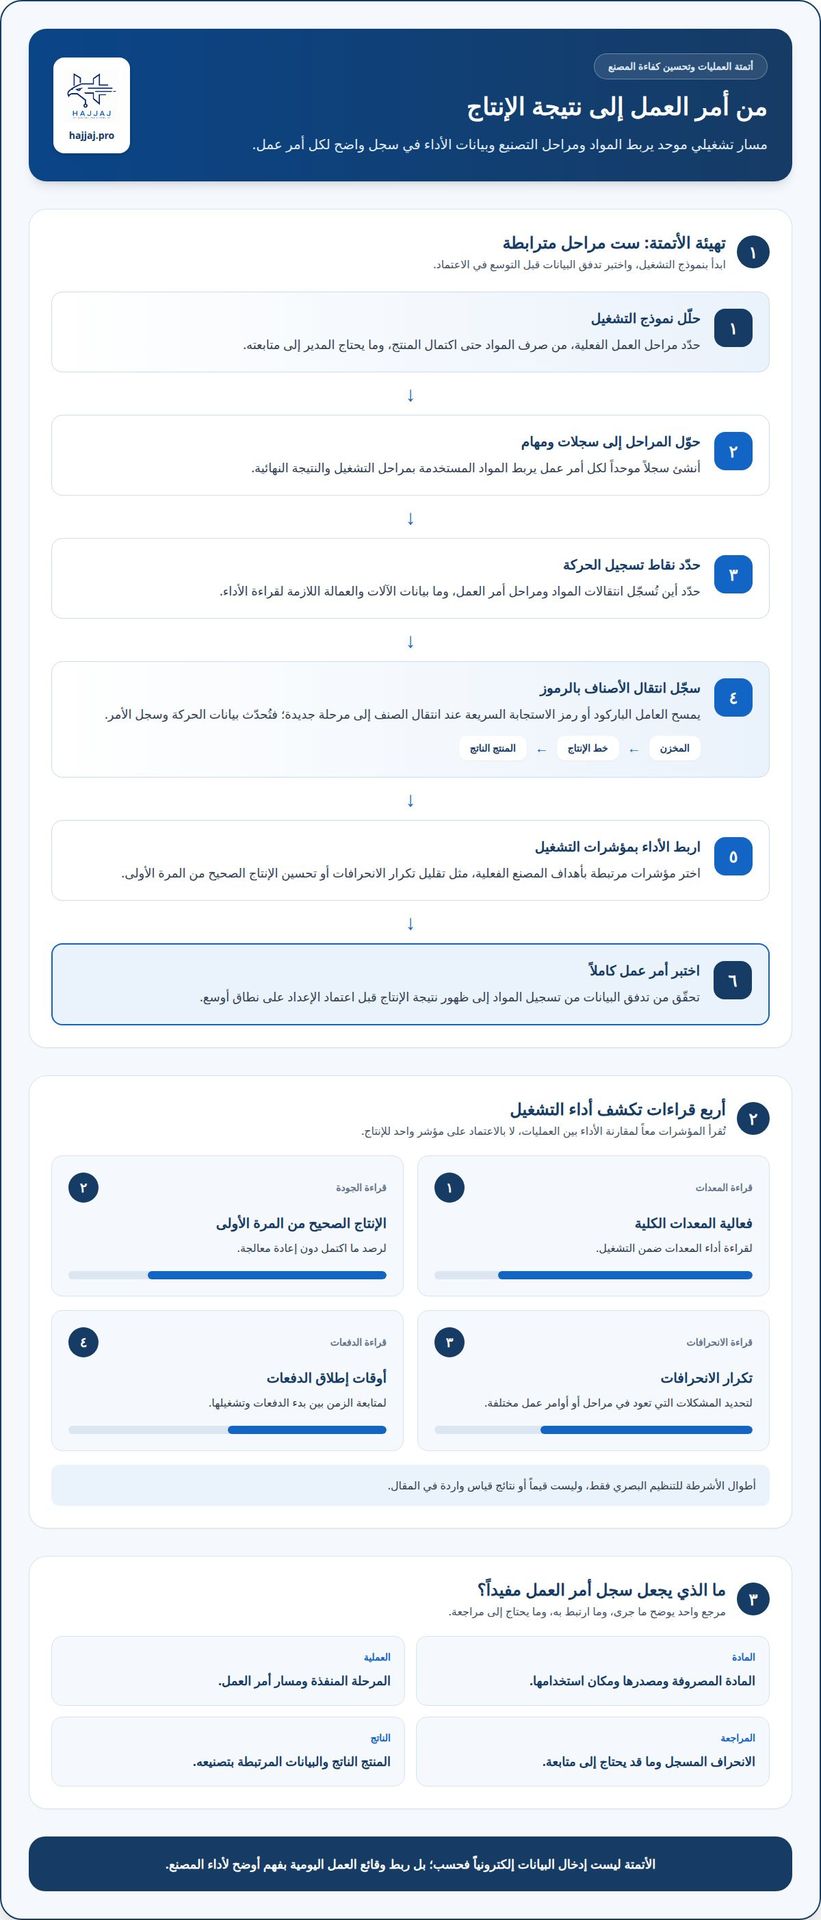
تبدأ الأتمتة بتكوين سجل تشغيلي موحد لكل أمر عمل، من صرف المواد حتى اكتمال المنتج. تتيح وظيفة تنفيذ التصنيع متابعة المهام والعمليات وفعالية العمالة والآلات، مع إظهار بيانات الأداء من أرض المصنع. بذلك يستطيع مدير الإنتاج معرفة المرحلة التي يجري العمل عليها، ومقارنة المخطط بما نُفّذ، وتحديد موضع التعطل بدلاً من الاعتماد على تقارير متفرقة. ويصبح لكل أمر مسار واضح يربط المواد المستخدمة بمراحل التشغيل والنتيجة النهائية.
في خط ينتج دفعات متعددة، يمكن تسجيل انتقال المواد وأوامر العمل والمنتج النهائي باستخدام الباركود أو رموز الاستجابة السريعة. يمسح العامل الرمز عند انتقال الصنف إلى مرحلة جديدة، فتُحدّث بيانات الحركة وسجل الأمر. وعندما تنتقل مادة من المخزن إلى خط الإنتاج، يرتبط صرفها بأمر التشغيل، ثم تتصل بياناتها بالمنتج الناتج. يساعد هذا التتبع على معرفة مصدر المادة ومكان استخدامها، ويسهّل تحديد ما يحتاج إلى مراجعة عند اختلاف التنفيذ.
لا تكفي سرعة تسجيل البيانات لقياس كفاءة المصنع. من المهم ربط التشغيل بمؤشرات توضح أداء المعدات وجودة الناتج واستقرار العمليات. ومن المقاييس العملية:
- فعالية المعدات الكلية، لقراءة أداء المعدات ضمن التشغيل.
- معدل الإنتاج الصحيح من المرة الأولى، لرصد ما اكتمل دون إعادة معالجة.
- تكرار الانحرافات، لتحديد المشكلات التي تعود في مراحل أو أوامر عمل مختلفة.
- أوقات إطلاق الدفعات، لمتابعة الزمن بين بدء الدفعات وتشغيلها.
تمنح هذه المؤشرات الإدارة أساساً لمقارنة الأداء بين العمليات، بدلاً من الاكتفاء بمؤشر واحد للإنتاج. كما يساعد تكرار الانحرافات على تحديد ما إذا كانت المشكلة مرتبطة بمرحلة أو مادة أو إجراء بعينه.
تتطلب الأتمتة أيضاً ضبط بيانات المنتجات. يمكن إدارة قوائم المواد متعددة المستويات ومراجعاتها الهندسية وسجل تعديلات المنتج مركزياً. وعند تغيير أحد المكونات، يتيح السجل تتبع التعديل وربطه بالنسخة المناسبة من قائمة المواد وأوامر العمل. يقلل ذلك الالتباس بين نسخ التصميم، ويوفر لفرق الإنتاج والجودة مرجعاً مشتركاً لمراجعة ما استُخدم في دفعة معينة. وتبرز أهمية هذا التنظيم عندما يحتوي المنتج على مكونات كثيرة أو يمر بمراحل متعددة.
تبدأ تهيئة الأتمتة بتحليل نموذج التشغيل، ثم تحويل مراحله إلى سجلات ومهام قابلة للمتابعة. تُحدّد نقاط تسجيل انتقال المادة، ومراحل أمر العمل، وبيانات الآلات والعمالة التي يحتاجها المدير لقراءة الأداء. بعد ذلك تُربط المؤشرات بأهداف التشغيل الفعلية، مثل تقليل تكرار الانحرافات أو تحسين الإنتاج الصحيح من المرة الأولى. ويجب اختبار تدفق بيانات أمر عمل كامل، من تسجيل المواد إلى ظهور نتيجة الإنتاج، قبل اعتماد الإعداد على نطاق أوسع.
عند تقييم نظام رقمي لإدارة المصنع، ركّز على وضوح سجل العملية، وإمكانية تتبع حركة المواد، وربط بيانات الإنتاج بمؤشرات تساعد على اتخاذ القرار. مثلاً، ينبغي أن يوضح سجل أمر العمل المادة المصروفة والمرحلة المنفذة والانحراف المسجل والمنتج الناتج. عندها لا تقتصر الأتمتة على إدخال البيانات إلكترونياً، بل تصبح وسيلة لفهم أداء المصنع واتخاذ قرارات تشغيلية تستند إلى وقائع العمل اليومية.
أمان البيانات والامتثال
يبدأ ضبط الأمان بتحديد السجلات التي ينشئها المصنع، مثل أوامر الإنتاج ونتائج الفحص وسجلات التغيير. ثم تُحدَّد صلاحيات الاطلاع والتعديل والاعتماد وفق مسؤولية كل دور. يحتاج موظف الإنتاج إلى تسجيل التنفيذ، بينما يراجع مسؤول الجودة النتائج ويوثق الانحرافات. يوضح هذا الفصل من أنشأ السجل ومن عدّله ومن اعتمده، ويساعد على مراجعة الأحداث بدقة عند التحقيق في اختلاف أو خطأ تشغيلي.
توضح الفقرة «3.4 Organisations» لدى UK Government أن على المؤسسات تطبيق نظام موثق يوفر مستوى مقبولاً من الرقابة وفق مخاطر سلامة البيانات، مع توثيق المبررات الداعمة. عملياً، يبدأ ذلك بتقييم أثر فقدان السجل أو تغييره، ثم تحديد الضوابط المناسبة لكل نوع بيانات. قد تتطلب نتائج فحص حساسة صلاحيات محدودة وسجل تغييرات، بينما تحتاج بيانات تشغيلية أخرى إلى مراجعة دورية. يجب أن يشرح التوثيق سبب اختيار كل ضابط، وكيف يتناسب مع الخطر المرتبط بالسجل.
في التصنيع المنظم، ترتبط السجلات والتوقيعات الإلكترونية بمرجع 21 CFR Part 11، وتخضع الأنظمة المحوسبة لممارسات GAMP 5. كما يرد معيار ALCOA+ ضمن توقعات سلامة البيانات. تساعد هذه الأطر على تنظيم تصميم النظام وتقييمه، لكنها لا تعني أن كل مصنع يخضع للمتطلبات نفسها. تتحدد الملاءمة بحسب القطاع والمنتج والاستخدام التنظيمي للسجلات. لذلك يبدأ التقييم بحصر البيانات التي تدعم قرارات الجودة أو تثبت تنفيذ خطوة إنتاجية، ثم تحديد متطلبات اعتمادها وحفظها.
تُترجم مبادئ الحوكمة إلى إعدادات وإجراءات قابلة للمراجعة، ومنها:
- منح صلاحيات منفصلة للإدخال والمراجعة والاعتماد، وفق المهام الفعلية.
- حفظ سجل للتغييرات يبين التعديل ومبرره والجهة التي نفذته.
- اختبار مسارات السجلات والتوقيعات قبل استخدامها في التشغيل المنظم.
- ربط مخاطر المصنع الذكي بسجلات إدارة مخاطر الجودة وخطة التحول الرقمي.
وتُستخدم ISO 9001 وISO 13485 وCSV وGAMP 5 ضمن أطر تنظيم حوكمة الصناعة 4.0، بينما يمكن الاستلهام من ISO/IEC 42001 عند وضع ضوابط لإدارة الذكاء الاصطناعي أو التحليلات. ويُستخدم ISO/IEC 22989 مرجعاً لمصطلحات الذكاء الاصطناعي في إدارة النماذج ضمن الحالات الخاضعة للتنظيم. ولا تفرض الجهات التنظيمية الصناعة 4.0 بحد ذاتها؛ الأهم هو ربط التقنية بالمخاطر والمتطلبات ذات الصلة.
لذلك ينبغي أن يبدأ التنفيذ بتحديد نطاق الاستخدام، ثم تقييم المخاطر، وتوثيق الضوابط، واختبار السجلات والتوقيعات قبل الإطلاق. وتستفيد البيئات المنظمة من خارطة طريق تدريجية ترتبط بأولويات العمل؛ فإضافة تحليل آلي مثلاً تستلزم تحديد البيانات التي يعتمد عليها، وكيف تُراجع مخرجاته. إن مواءمة ضوابط الأمن مع تشغيل المصنع تجعل الحوكمة جزءاً من تصميم النظام، لا معالجة مؤجلة بعد إدخاله إلى بيئة الإنتاج.
وفي سياق الصناعات الدوائية، تُكيّف فارما 4.0 مفهوم الصناعة 4.0 مع متطلبات ممارسات التصنيع الجيدة، بما يشمل التحقق من الصحة وسلامة البيانات وإدارة المخاطر الدوائية. ويجعل هذا التكييف تقييم التقنية مرتبطاً باستخدامها في التصنيع الدوائي، مع الانتباه إلى ما تتطلبه السجلات والعمليات من تحقق وضبط للمخاطر. ويُذكر الملحق 4.0 ضمن المتطلبات المتعلقة بالسجلات والتوقيعات الإلكترونية في التصنيع المنظم، إلى جانب 21 CFR Part 11؛ كما تخضع الأنظمة المحوسبة لمعيار GAMP 5. وتساعد هذه المراجع على تأطير الحوكمة بحسب طبيعة الاستخدام، بدلاً من التعامل مع التقنية بمعزل عن متطلبات التصنيع.
وتُذكر ISO 9001 و ISO 13485 و CSV و GAMP 5 ومعايير إدارة الذكاء الاصطناعي الناشئة وسائل لتنظيم حوكمة الصناعة 4.0. لكن وجود هذه الوسائل لا يجعل تبني الصناعة 4.0 إلزامياً بحد ذاته؛ فالجهات التنظيمية لا تُلزم بها. ويظل اختيار إطار الحوكمة مرتبطاً بنطاق الاستخدام وما يستدعيه من تحقق من الصحة وسلامة البيانات وإدارة للمخاطر الدوائية. وبهذا يمكن النظر إلى الضوابط بوصفها جزءاً من ملاءمة النظام لمهمته، لا متطلباً واحداً يطبق بالطريقة نفسها في جميع الاستخدامات.
أنظمة MES وLIMS وWMS والتحكم الصناعي
تتوزع إدارة المصنع على أنظمة يؤدي كل منها دوراً محدداً. يتابع نظام تنفيذ التصنيع MES أوامر الإنتاج ومراحلها، ويدير نظام معلومات المختبر LIMS بيانات الاختبارات والعينات، بينما ينظم نظام إدارة المستودعات WMS مواقع التخزين وحركة الأصناف. أما أنظمة التحكم الصناعي فتدير التفاعل مع معدات التشغيل. والمطلوب تحديد وظيفة كل نظام وبناء روابط بين الأنظمة تمنع تضارب سجلات الإنتاج والجودة والمستودعات.
يبرز دور MES عند تحويل خطة التشغيل إلى متابعة تنفيذية. فهو يربط أمر الإنتاج بالمواد الخام المصروفة، ويسجل المنتج التام والهدر والبواقي القابلة لإعادة الاستخدام. ينبغي أن يظهر استهلاك المادة ضمن سياق أمر التشغيل، لا كحركة مجهولة المصدر. وعند انتهاء التشغيل، تساعد مقارنة الكمية المنتجة والهدر والبواقي على فهم استخدام المواد. بذلك يتجاوز النظام عرض حالة الأمر إلى تتبع الموارد المرتبطة به.
يدير LIMS بيانات المختبر، من تسجيل الاختبار إلى توثيق نتيجته وربطها بالعينة أو المنتج. وعند تكامل بياناته مع تنفيذ التصنيع، يمكن ربط نتيجة الفحص بالعملية التي أنتجت العينة. لذلك ينبغي تحديد نقاط انتقال البيانات بين النظامين، مثل إرسال عينة للفحص وإعادة نتيجة المختبر إلى سجل الجودة. يساعد هذا الربط على مراجعة نتائج الاختبارات من دون خلطها ببيانات المخزون أو حالة أمر الإنتاج.
يحوّل WMS حركة المستودع إلى سجلات مرتبطة بالموقع والصنف والعملية. وعند ربطه بأوامر MES، يمكن تتبع المواد المصروفة للإنتاج والمنتجات المكتملة والهدر. وتشمل إدارة الجودة في سير المصنع متابعة نقاط التفتيش وإعداد تقارير عدم المطابقة لدعم التحسين المستمر. يوضح تقرير عدم المطابقة موضع المشكلة وسياقها، بينما تسجل نقطة التفتيش نتيجة المراجعة في مرحلتها. لذا ينبغي تصميم الروابط لتصل حالة الصنف إلى الجهة المعنية، من دون تكرار تسجيل الحركة.
- MES: متابعة تنفيذ أوامر التصنيع والمواد والمنتجات والهدر.
- LIMS: تنظيم بيانات المختبر وربط نتيجة الفحص بالعينة أو المنتج.
- WMS: إدارة حركات الأصناف ومواقع التخزين ضمن المستودعات.
- التحكم الصناعي: دعم اتصال النظام ببيئة المعدات وعمليات التشغيل.
يتطلب ربط أنظمة التحكم تحديد البيانات المتبادلة وحدود مسؤولية كل نظام. قد يحتاج النظام الإداري إلى قراءة حالة عملية أو معدة، بينما تبقى أوامر التحكم ضمن منظومة التشغيل المخصصة. يساعد هذا الفصل على تجنب تداخل تسجيل الإنتاج مع التحكم الفعلي بالمعدات. وقبل الإطلاق، اختبر حالة تشغيل نموذجية ينتقل فيها الصنف من المستودع، ويُسجل صرفه لأمر الإنتاج، ثم تظهر نتيجة الفحص والكمية المكتملة في الأنظمة المعنية.
لا يلزم ربط جميع المستودعات دفعة واحدة. يمكن البدء بالمستودع الرئيسي ثم ضم الفروع تدريجياً، مع اختبار انتقال بيانات الصنف وأمر العمل في كل مرحلة. راجع صلاحية سجلات الأصناف، وتطابق حركات الصرف والاستلام، وظهور تقارير الجودة في سياقها. يساعد هذا الترتيب على اكتشاف مواضع الانقطاع قبل توسيع الربط. وعند اختيار بنية النظام، أعطِ الأولوية لتكامل يلبي احتياجات المصنع الحالية ويسمح بإضافة الأنظمة ذات الصلة دون خلط الأدوار.
أنظمة تخطيط موارد المؤسسات والتنفيذ والتخطيط
يربط تخطيط موارد المؤسسة ERP البيانات المالية والمشتريات بالإنتاج، بينما يتابع نظام تنفيذ التصنيع MES ما يجري في المصنع. وعند تكاملهما، تنتقل معلومات أمر الإنتاج إلى سجلات التنفيذ، وتعود بيانات المواد والإنتاج لدعم متابعة الموارد والتكاليف. فعند إصدار أمر تصنيع، يتابع فريق التشغيل تنفيذه، وترتبط مشتريات مكوناته وبياناته المالية بسياق العمل نفسه. الهدف هو تقليل الفجوات بين الخطة الإدارية والتنفيذ الفعلي، لا مجرد جمع الأنظمة في شاشة واحدة.
يتطلب هذا التكامل تحديد البيانات التي يتبادلها النظامان، مثل رقم أمر العمل والمنتج المطلوب والمواد اللازمة وحالة التنفيذ والبيانات المالية المرتبطة به. إذا تغيرت خطة الإنتاج، ينبغي أن يظهر أثر التغيير في احتياجات المواد والشراء، لا أن تظل الخطة القديمة مرجعاً للمشتريات. كذلك يحدد تصميم الربط النظام المسؤول عن إنشاء كل معلومة، لتجنب تسجيل القيمة نفسها في أكثر من موضع أو اختلاف السجلات بين الأقسام.
يساعد تخطيط متطلبات المواد MRP على تحويل خطة الإنتاج وقائمة المواد BOM إلى احتياجات شراء قابلة للتنفيذ. يعتمد التخطيط على المنتج المطلوب ومكوناته والرصيد المتاح والمواد المحجوزة للطلبات القائمة. وعندما تكشف الخطة نقصاً في أحد المكونات، يمكن استخدام مخرجات MRP لتوجيه دورة الشراء. وتتحسن دقة التخطيط عندما تكون قوائم المواد ومراجعاتها الهندسية محدثة، لأن إدراج مكون قديم قد يولد احتياجاً لا يطابق المنتج الجاري تصنيعه.
قبل التهيئة، يحلل فريق التنفيذ احتياجات النشاط الصناعي ويفهم قوائم المواد ونموذج التشغيل. ثم يضع خريطة طريق توضح مواءمة النظام مع إجراءات العمل ومصادر البيانات ومسؤوليات الأقسام. ويشمل التحليل أسئلة عملية: كيف يتحول طلب الإنتاج إلى أمر؟ متى يُحدّث الاحتياج الشرائي؟ وأي سجل يوضح اكتمال التنفيذ؟ تكشف الإجابات الروابط المطلوبة بين التخطيط والمشتريات والمالية والإنتاج، وتساعد على تجنب إعدادات عامة لا تعكس دورة المصنع الفعلية.
يمر الإعداد بسلسلة خطوات مترابطة:
- تحليل نموذج التشغيل وقوائم المواد ومصادر البيانات المستخدمة.
- تحديد نقاط انتقال بيانات الخطة والشراء والتنفيذ بين ERP وMES.
- تهيئة مسارات العمل والصلاحيات بما يعكس مسؤوليات الأقسام.
- اختبار السيناريوهات وتقييم النتائج قبل إطلاق النظام.
في الاختبار، تتبع حالة نموذجية من التخطيط إلى التنفيذ: تُحدَّد كمية المنتج، وتُراجع مكوناته في BOM، ثم تُقارن الاحتياجات بالأرصدة والمواد المحجوزة. بعد ذلك، يُراجع أثر النقص على طلب الشراء، وتُتابع حالة أمر الإنتاج في MES، وتُقارن بيانات التنفيذ بالخطة. يكشف الاختبار أخطاء الربط، مثل تغير الخطة من دون تحديث احتياجات الشراء، أو اكتمال التنفيذ من دون تسجيل الحالة في النظام الإداري. لذلك لا يكفي إدخال البيانات لاعتبار النظام جاهزاً؛ بل يجب اختبار انتقالها ومراجعة النتائج.
عند المفاضلة بين حلول تخطيط الإنتاج، افحص قدرة النظام على ربط خطة التصنيع باحتياجات MRP، وتبادل البيانات مع ERP وMES، ودعم مراجعة قائمة المواد عند تغيّر المنتج. كذلك قيّم وضوح خريطة التنفيذ، وآلية الاختبار قبل الإطلاق. يحدد نموذج التشغيل وتعقيد قوائم المواد ونقاط التكامل حجم التهيئة المطلوبة. عندما تُبنى هذه العناصر على سير العمل الفعلي، يصبح التخطيط جزءاً متصلاً من إدارة المصنع، لا ملفاً منفصلاً عن المشتريات والتنفيذ.
إدارة أرصدة المخزون والمستودعات لحظيًا
تعرض إدارة المخزون رصيد المواد الخام والمكونات والمنتجات التامة عبر المستودعات. ويُظهر النظام الكمية المتاحة والكمية المحجوزة للطلبات القائمة، حتى لا تُعامل المواد المخصصة لأمر إنتاج كأنها متاحة لطلب آخر. مثلاً، عند مراجعة رصيد صنف، تساعد معرفة الكمية المتاحة والمحجوزة على تحديد ما يمكن استخدامه قبل إصدار احتياج جديد. وتعتمد دقة البيانات على تسجيل الاستلام والصرف والتحويل عند حدوث كل حركة.
يربط النظام كل حركة بالصنف والمستودع والسبب، مثل استلام مادة خام أو صرف مكون للإنتاج أو نقل منتج تام. وعند تسجيل صرف لأمر عمل، ينخفض الرصيد المتاح وتُحفظ صلة الحركة بذلك الأمر. أما الكمية المحجوزة لطلب قائم، فتظهر منفصلة عن الصرف الفعلي. يساعد هذا التمييز فرق الإنتاج والمشتريات على قراءة الرصيد بدقة، ويفصل بين الكمية الموجودة والكمية التي يمكن تخصيصها.
تعتمد دقة الأرصدة أيضاً على طريقة تتبع الأصناف. يمكن تسجيل الحركة بالباركود أو رموز الاستجابة السريعة عند الاستلام أو الصرف أو النقل. وفي المستودعات التي ينقطع فيها الاتصال، يمكن إعداد الجرد لحفظ عمليات المسح دون اتصال ومزامنتها عند عودة الإنترنت. بهذه الطريقة تُسجل الحركة في موقعها، بدلاً من تأجيل التحديث أو الاعتماد على إدخالها لاحقاً من الذاكرة.
تشمل تهيئة النظام وضع قواعد الصرف والتكلفة بما يناسب طبيعة الأصناف ودورة العمل:
- توجيه صرف الدفعات الأقرب إلى انتهاء الصلاحية أولاً، مع تنبيهات بمدة تُحدد لكل صنف.
- احتساب تكلفة المخزون بمتوسط التكلفة المرجح أو بطريقة الوارد أولاً.
- إضافة الشحن والجمارك إلى تكلفة الصنف عند إعداد التكلفة.
- عرض الكميات المتاحة والمحجوزة منفصلة لدعم قرارات التخصيص والشراء.
تتضح أهمية قواعد الصرف عند التعامل مع مواد لها تاريخ صلاحية. فعندما تُرتب الدفعات بحسب تاريخ الانتهاء ويُضبط تنبيه لكل صنف، يحصل فريق المستودع على معلومة تساعده في اختيار الدفعة. أما طريقة التكلفة فتؤثر في قراءة قيمة الرصيد؛ لذلك ينبغي ربطها بسياسة المصنع وسجلاته، لا تطبيقها بمعزل عن بيانات الاستلام.
يمكن تنفيذ الانتقال إلى النظام تدريجياً، بدءاً بالمستودع الرئيسي ثم ضم الفروع تباعاً. قبل توسيع التطبيق، راجع حركات الاستلام والصرف والتحويل بين المواقع، وقارن النتائج بالسجلات التشغيلية. ومن المناسب تنفيذ الانتقال في نهاية أسبوع أو خلال فترة هادئة في المبيعات. وخلال أول أسبوعين من التشغيل، تساعد مراجعة فروقات المخزون يومياً على اكتشاف أخطاء الترحيل أو التسجيل مبكراً.
لذلك ينبغي أن يحدد تنفيذ حلول إدارة المصانع مواقع التخزين، وقواعد الحجز والصرف، وطريقة احتساب التكلفة، ومسار مزامنة عمليات المسح. ابدأ بإدارة أرصدة المصنع ومستودعاته عبر إعداد يربط حركة الصنف باحتياج الإنتاج والطلبات القائمة، ثم راجع دقة الأرصدة أثناء التشغيل.
يساعد عرض أرصدة المواد الخام والمكونات والمنتجات التامة عبر المستودعات على متابعة الكميات المتاحة والمحجوزة للطلبات القائمة كلٌّ على حدة. وتمنح هذه الصورة فرق العمل أساساً أوضح لمراجعة الرصيد قبل تخصيصه، لأن الكمية المحجوزة تبقى مميزة عن الكمية المتاحة للاستخدام. كما يمكن ترتيب الدفعات بحسب قرب انتهاء صلاحيتها وربط الصرف بتنبيهات مناسبة لكل صنف، بدلاً من التعامل مع الأصناف على نحو موحد.
وعند تنفيذ الجرد، يمكن مواصلة تسجيل عمليات المسح دون اتصال إذا كان التطبيق يحفظها ويزامنها مع النظام عند عودة الإنترنت. بذلك ترتبط متابعة الأرصدة بطريقة تسجيلها، سواء شمل الجرد المواد الخام أو المكونات أو المنتجات التامة. ويساعد وضوح الكميات المتاحة والمحجوزة، إلى جانب تنبيهات الصلاحية، على استخدام بيانات المخزون في متابعة المستودعات اليومية.
Hajjaj.Pro
تساعد Hajjaj.Pro المصانع على تحويل احتياجات التشغيل إلى حلول رقمية مترابطة، تشمل تنظيم سير العمل وربط بيانات الإنتاج والمخزون والإدارة. وعندما تتوزع المعلومات بين سجلات منفصلة أو يصعب تتبع أوامر الإنتاج والمواد، يكون نظام المصانع خطوة عملية لتوحيد المتابعة وتعزيز وضوح القرارات. ويُحدَّد نطاق العمل وفق نموذج التشغيل والأنظمة القائمة والبيانات التي تحتاج الفرق إلى تبادلها.
تتكامل حلول Hajjaj.Pro مع أنظمة إدارة الأعمال بالذكاء الاصطناعي والبرامج المحاسبية للشركات والمصانع بما يناسب احتياجات المشروع. يبدأ العمل بتحديد الأولويات التشغيلية، ثم مواءمة الحل مع دورة العمل ومتطلبات الربط واختبار الإعداد قبل الإطلاق. إذا كنت تخطط لتطوير إدارة مصنعك رقمياً، اطلب من Hajjaj.Pro تفاصيل أو ديمو، أو احجز استشارتك مجانا.
حوّل الرؤية الرقمية إلى قرار تشغيلي
لا تتمثل الخطوة التالية في إضافة مزيد من الأدوات، بل في تحديد القرار الذي يحتاج المصنع إلى اتخاذه بصورة أسرع وأدق. اختر عملية واضحة كبداية، وحدد البيانات التي يعتمد عليها مسؤولوها والنتيجة التي ستوضح مدى انضباط سير العمل. يمنح هذا التحديد مشروع نظام رقمي لإدارة المصنع اتجاهاً عملياً، ويحول دون توسيع نطاقه قبل فهم أثره على العمل اليومي.
بعد ذلك، أدرج المسؤوليات والبيانات ضمن خطة التشغيل، لا كتفاصيل مؤجلة. من المسؤول عن سجل المادة؟ من يعتمد بيانات الإنتاج؟ وكيف تنتقل المعلومات بين فرق المصنع والإدارة؟ تحوّل الإجابات الحل التقني إلى أسلوب عمل قابل للمتابعة والتطوير. وتقدم Hajjaj.Pro نظام المصانع وأنظمة إدارة الأعمال بالذكاء الاصطناعي ونظام المقاولات بما يلائم احتياجات الأعمال.
ابدأ بتحديد أولويات مصنعك، ثم تواصل مع Hajjaj.Pro لمناقشة المسار الرقمي الأنسب. القرار الواضح اليوم يهيئ عمليات أكثر ترابطاً للمستقبل.
الأسئلة الشائعة
ما المقصود ببرنامج إدارة التصنيع؟
نظام إدارة المصنع برنامج ينظم البيانات وسير العمل المرتبطين بتصنيع المنتجات، ويوفر سجلات مترابطة لمتابعة التنفيذ للإدارة وفرق التشغيل. تظهر فائدته عند تغير موعد طلب أو أولوية منتج، إذ يساعد على تحديد العمليات المتأثرة والسجلات التي تحتاج إلى مراجعة. وعند تقييم النظام، ركّز على توافقه مع إجراءات المصنع ووضوح صلاحيات المستخدمين وقدرته على عرض الاستثناءات التي تتطلب قراراً، لا على عدد الشاشات والخصائص وحده.
ما الفرق بين نظام تخطيط موارد المؤسسة ونظام تنفيذ التصنيع؟
يركز نظام تخطيط موارد المؤسسة على إدارة موارد المنشأة وسجلاتها الإدارية، بينما يتابع نظام تنفيذ التصنيع تفاصيل تنفيذ أوامر الإنتاج داخل المصنع. مثلاً، يسجل نظام تخطيط الموارد طلباً واحتياجاته الإدارية، ثم تعرض منظومة التنفيذ حالة العمل الفعلية للمشرفين. وعند تكامل النظامين، تدعم معلومات التنفيذ المتابعة الإدارية. يعتمد الاختيار على نطاق الحاجة: إدارة المنشأة ككل أم ضبط التنفيذ اليومي، وقد يخدم الربط بينهما كلا الجانبين.